TIG溶接
TIG Welding (Gas Tungsten Arc Welding)
TIG溶接とは
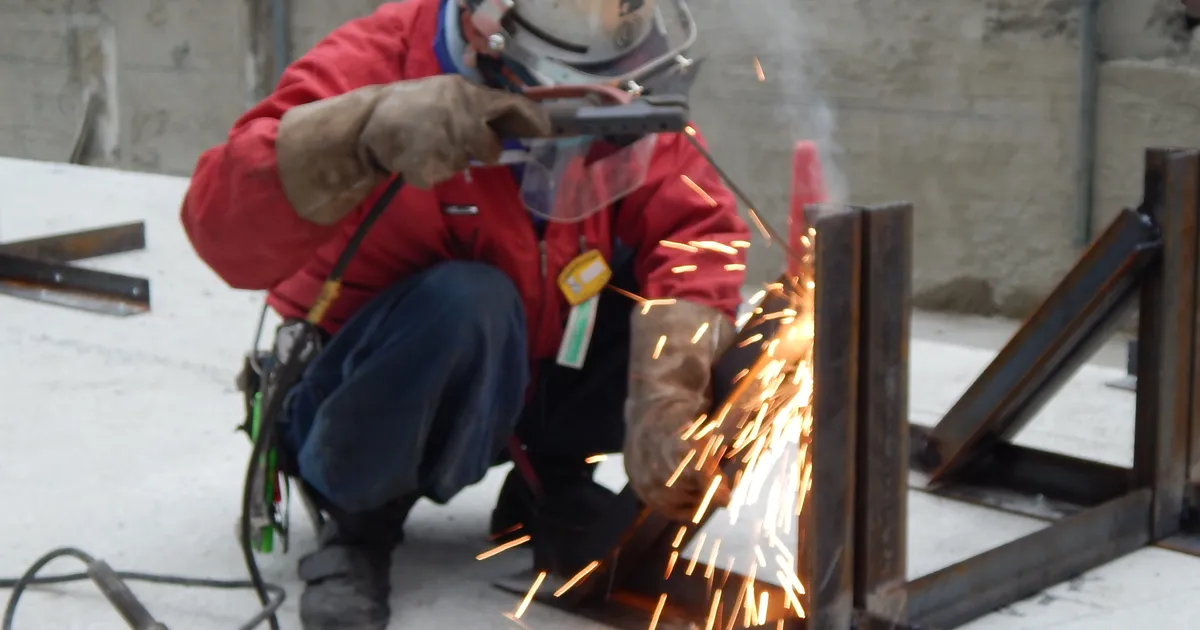
TIG溶接(Tungsten Inert Gas welding)は、溶けにくいタングステン電極と母材の間にアークを発生させ、アルゴンなどの不活性ガスで溶接部を保護する溶接法です。電極自体は溶けないため、必要に応じて溶加棒を手で添えて溶接します。ガスシールドアーク溶接の一種で、イナートガスアーク溶接に含まれます。
特徴
- スパッタがほとんど出ず、ビード外観が美しい。
- 入熱を細かく調整でき、薄板や精密な溶接に向く。
- ステンレス、アルミニウム、チタンなどの溶接に適する。
- 溶着速度が遅く、熟練を要する。
- 風に弱く、屋外では防風が必須。
電流には直流と交流があり、一般に鋼やステンレスは直流、アルミは交流を使うのが一般的です。
建設分野での使われ方
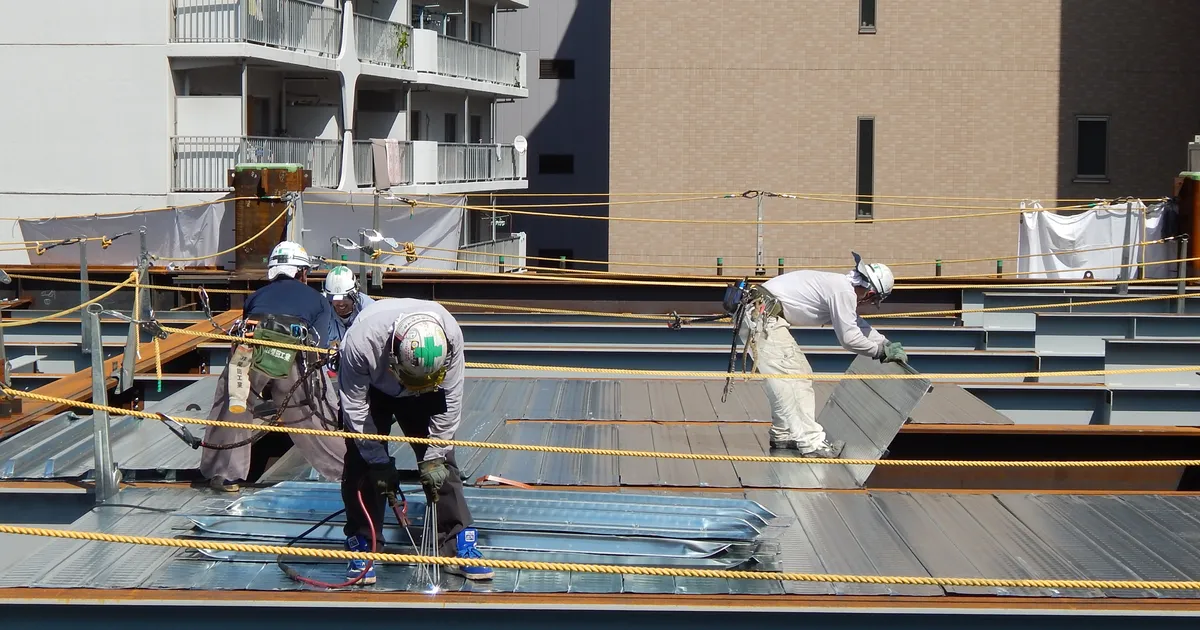
構造用の大断面の鉄骨溶接では、能率の面から炭酸ガスアーク溶接が主流で、TIG溶接は主役ではありません。TIG溶接が活躍するのは、ステンレス製の手すりや配管、金属工事の化粧部材、アルミニウム製建具、薄板の精密溶接などです。見た目や気密性が求められる部位に適しています。
鍛冶工事でも、ステンレス部材の溶接や、配管の初層溶接で使われることがあります。溶接全般の知識に加え、材質に応じた方式を選ぶ判断が大切です。技能者は材質・方法ごとの資格を確認します(JIS溶接技能者)。
電極と不活性ガスの扱い
TIG溶接の電極にはタングステンが使われ、先端の形状を適切に研磨しておくことでアークが安定します。母材や溶加棒に電極が触れると汚染され、アークが乱れるため、接触した場合は先端を研磨し直します。
シールドガスにはアルゴンが一般的で、材質によってはヘリウムなどを混合することもあります。ガスの流量が不足すると酸化して溶接部が変色し、ステンレスでは耐食性の低下につながります。裏側の酸化を防ぐ「バックシールド」を行う場合もあります。母材表面の油分や汚れは欠陥の原因になるため、溶接前の清掃を丁寧に行いましょう。
柴田工業の現場から

ステンレスの手すりなど、見た目が大事な溶接ではTIGが活躍します。きれいに仕上がる分、手間と腕が必要な溶接です。