イナートガスアーク溶接
Inert Gas Arc Welding (TIG/MIG Welding)
イナートガスアーク溶接とは
イナートガスアーク溶接は、アルゴンやヘリウムといった不活性ガス(イナートガス)で溶接部を覆い、大気中の酸素や窒素から保護しながら行うアーク溶接です。溶接金属が酸化や窒化の影響を受けにくく、きれいで品質の高い溶接部が得られるのが特長です。
代表的な方式は二つあります。一つはTIG溶接(タングステン・イナートガス溶接)で、溶けにくいタングステン電極を使い、必要に応じて溶加棒を手で添えます。もう一つはMIG溶接(ミグ溶接)で、溶接ワイヤを自動的に送りながら、ワイヤ自体が電極兼溶加材となります。
特徴と適した材料
不活性ガスは溶接金属と反応しにくいため、酸化しやすい金属の溶接に向いています。ステンレス鋼、アルミニウムおよびアルミニウム合金、チタンなどが代表例です。建築では、ステンレスの手すり、アルミニウム製建具、金属工事の部材などで用いられることがあります。
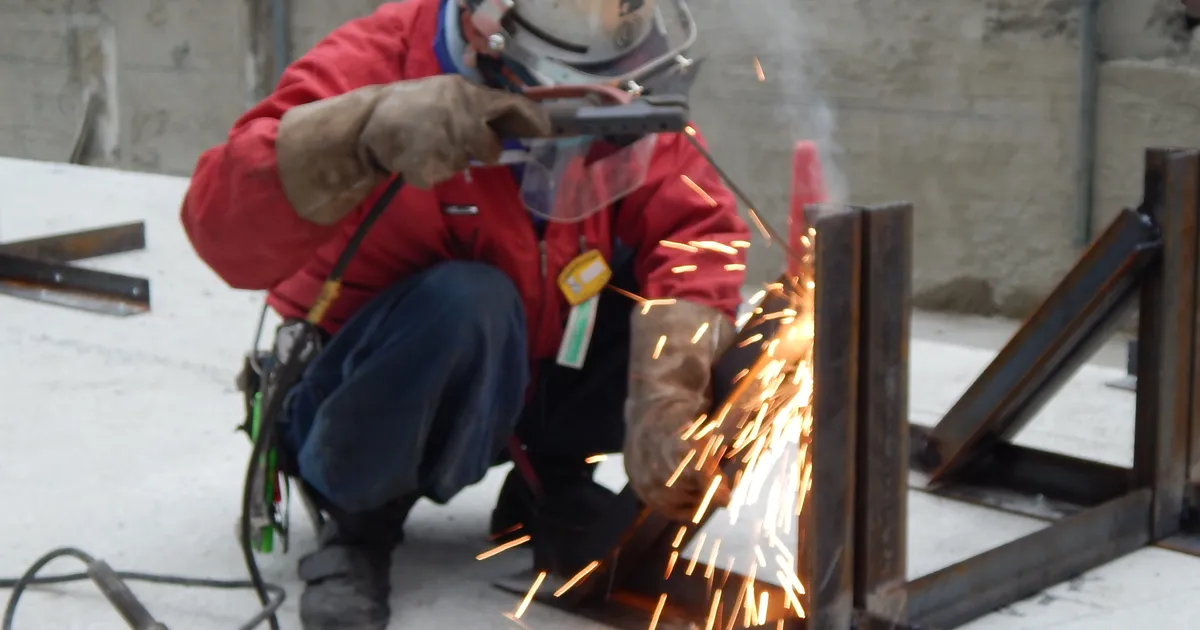
TIG溶接はスパッタ(飛散する溶融金属)が少なく、薄板や外観が重視される部位の溶接に適しています。ただし、能率はほかの方式より低く、技能の習熟も必要です。MIG溶接は能率が高い反面、設備がやや大がかりになります。なお、一般的な建築鉄骨の溶接では炭酸ガスを用いるCO2溶接やMAG溶接が主流で、イナートガス単独の方式は主役ではありません。
施工上の注意
この方式で最も注意したいのは、シールドガスの保護効果です。風が吹くとガスが流されて保護が不十分になり、ブローホールなどの欠陥につながります。屋外では防風対策が欠かせません。また、母材表面の油分や酸化皮膜を事前に除去しておくことも重要です。アルミでは、強固な酸化皮膜があるため、交流電流を使うなど専用の条件が必要になります。
屋内の狭い場所や密閉空間でアルゴンなどのガスを使う場合は、酸素欠乏の危険があるため、換気や酸素濃度の確認を行います。そのほか、アーク光や保護面、感電への対策は他のアーク溶接と同様です。
TIGとMIGの使い分け
TIG溶接は、電極と溶加材が別々なので、アークの熱と溶加材の供給を独立して調整できます。このため、薄板の溶接や、仕上がりの美しさが求められる箇所、全姿勢での精密な作業に向いています。一方でビードを置く速度は遅く、厚板を大量に溶接する用途には不向きです。
MIG溶接はワイヤ送給による連続溶接が可能で、アルミなどの比較的厚い材料を能率よく溶接できます。ただし、アルミのMIG溶接ではワイヤが柔らかく送給トラブルが起きやすいため、機器の調整が重要です。
溶接品質の確認には外観検査に加えて、必要に応じて浸透探傷試験などが使われます。ステンレスでは入熱過大による変色や変形、耐食性の低下にも注意が必要です。
柴田工業の現場から

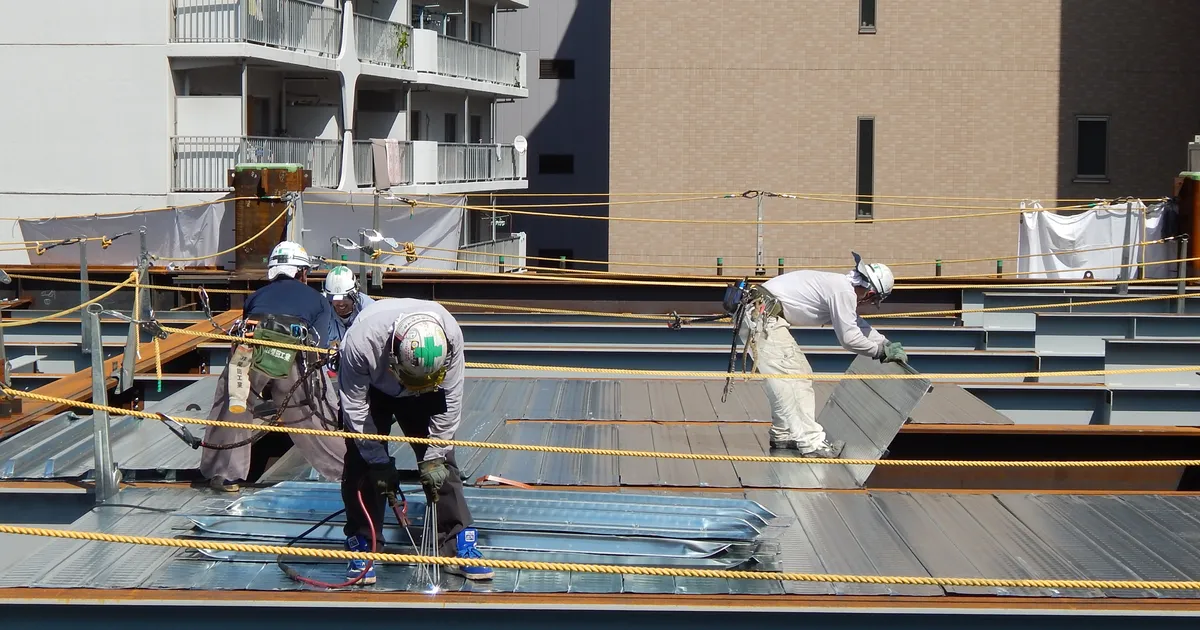
きれいな仕上がりが求められる箇所ではTIGの出番になります。ただ、屋外は風でガスが流れるので、囲いなどの対策をしっかり取ることが大事です。