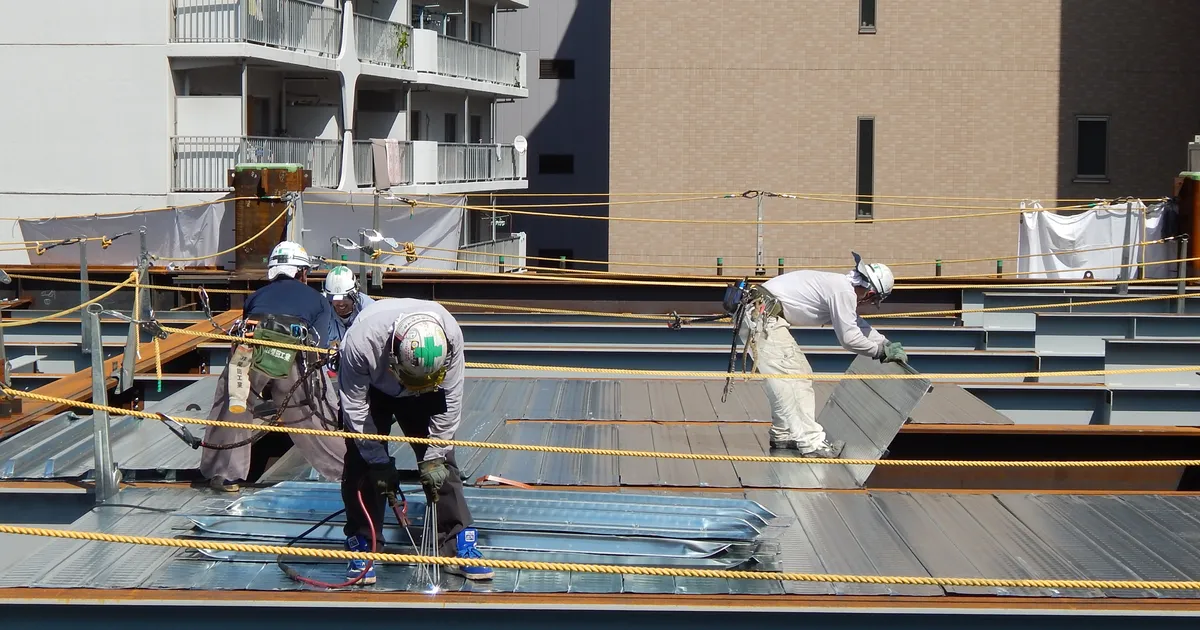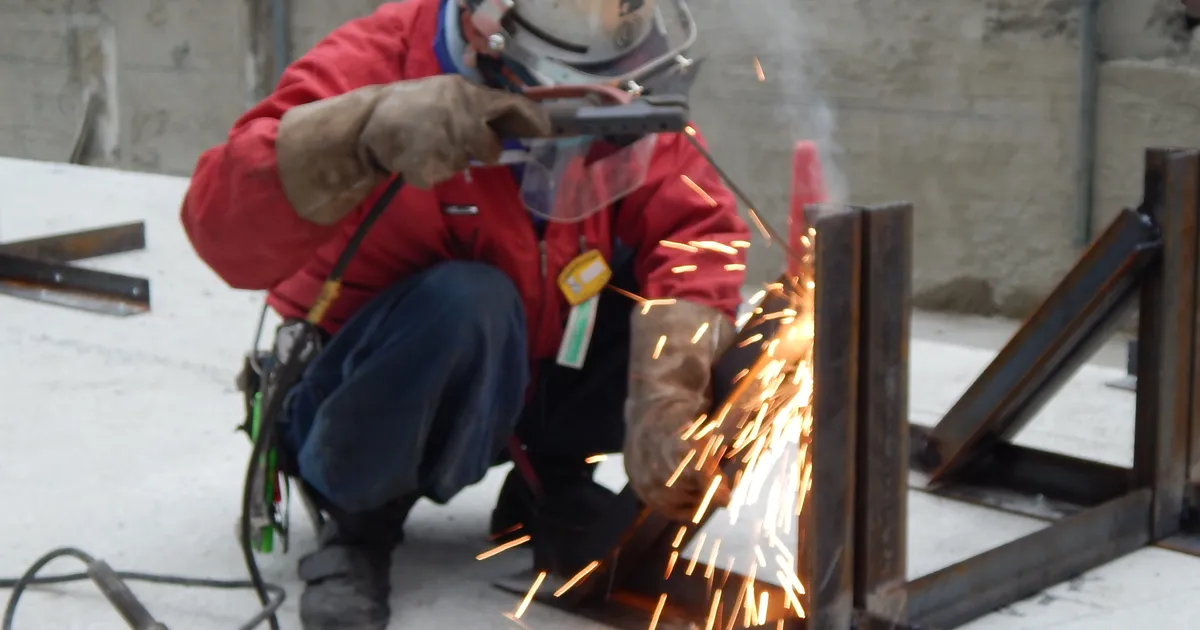
アーク溶接
Arc Welding
アーク溶接とは
アーク溶接は、電極と母材(溶接される金属)との間にアーク放電を発生させ、その熱で金属を溶融して接合する溶接法の総称です。アークの温度は非常に高く、鋼を局部的に溶かして一体化できます。建築鉄骨をはじめ、造船、橋梁、機械など幅広い分野で使われる、最も一般的な溶接の方法です。
分類上は、母材を溶かして接合する融接の一種です。溶接機(溶接機)で電流を供給し、溶加材(溶接棒やワイヤ)を溶かしながら継ぎ目を埋めていきます。
主な種類
代表的なものに、被覆アーク溶接(手溶接)、ガスシールドアーク溶接(CO2やMAGなど)、サブマージアーク溶接、イナートガスアーク溶接などがあります。
被覆アーク溶接は、被覆剤で覆われた溶接棒を使い、設備が簡単で現場の取り回しがよいのが特長です。一方、ガスシールドアーク溶接はワイヤを連続的に送りながらシールドガスで溶接部を保護する方式で、能率が高く、鉄骨製作工場や現場で多く使われています。不活性ガスを用いる方式はイナートガスアーク溶接として区別されます。
鉄骨工事での使われ方
鉄骨造では、柱と梁の接合部などで完全溶込み溶接や隅肉溶接が行われます。溶接部の端部にはエンドタブを取り付け、裏当て金を使うなどして健全な溶接金属を得ます。接合する部位の形状は開先として設計されます。
溶接品質は、溶接作業者の技量、施工条件(電流、電圧、速度、予熱、パス間温度)などに左右されます。品質確認には、外観検査のほかUT検査などの非破壊検査が用いられます。従事する技能者にはJIS溶接技能者などの資格が求められることが一般的です。
安全面の注意
アーク溶接では、アーク光による目の障害、ヒューム(金属の微粒子)の吸入、感電、火災などの危険があります。保護面や保護具の着用、換気や集塵、可燃物の除去が基本です。なお、法令上、金属をアークで溶接する作業には金属アーク溶接等作業主任者の選任が必要となる場合があります。
溶接欠陥と施工管理の要点
アーク溶接で起こりやすい欠陥には、ブローホール(気孔)、スラグ巻込み、融合不良、アンダーカット、割れなどがあります。ブローホールはブローホールとして知られ、シールドガスの乱れや母材の水分・汚れが原因になりやすいため、屋外の現場では風対策や乾燥した溶接材料の管理が重要です。
低温時や厚板では、急冷による割れを防ぐために予熱を行い、パス間温度を管理します。溶接の熱で性質が変わる範囲は熱影響部と呼ばれ、入熱量の過大・過小は靭性や強度に影響します。
現場では、溶接条件や使用材料を施工要領書で定め、作業者の資格確認と記録を残すことが品質管理の基本です。
柴田工業の現場から

現場の溶接は風や天候の影響を受けやすいので、防風対策と材料管理を特に気にしています。資格を持った技能者が条件を守って施工することが品質の土台です。