Blowhole
ブローホール
Blowhole
工事の種類
ぶろーほーる
ブローホールとは
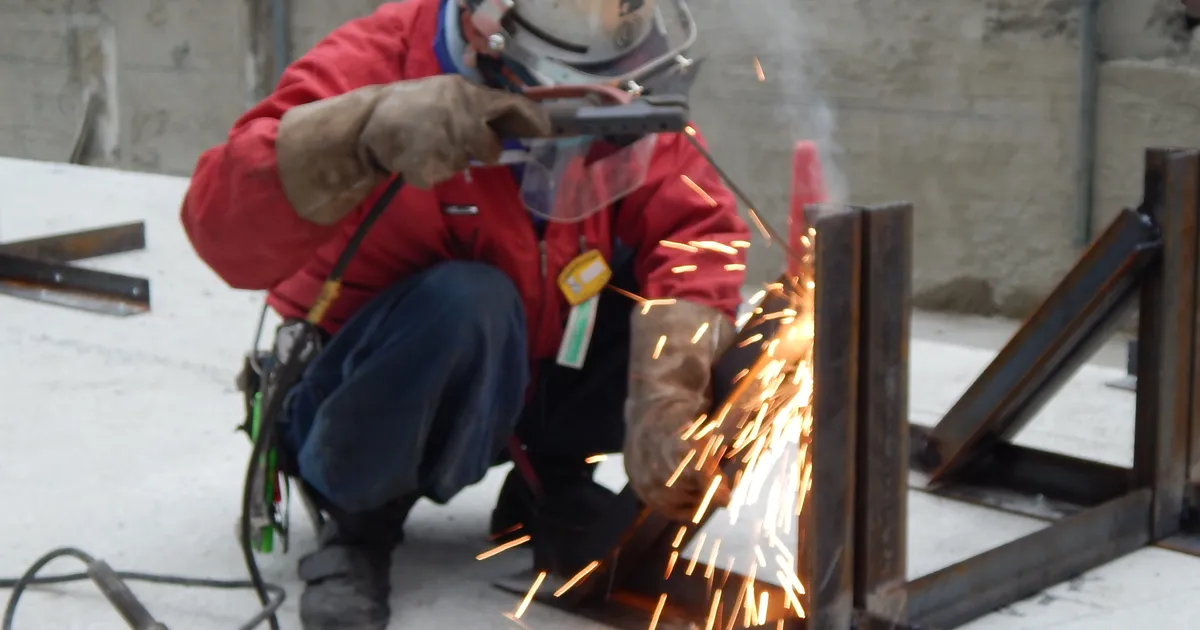
ブローホールとは、溶接の際に溶融金属中へ取り込まれたガスが、凝固までに抜けきれず内部や表面に残って生じる球状の空洞(気孔)欠陥です。表面に開口したものはピットと呼ばれることもあります。内部に残ったものは外観からは分からないため、UT検査や放射線透過試験などの非破壊検査で見つかります。溶接金属内の気孔については溶接金属気孔の項も参照してください。
主な発生原因
代表的な原因は次のとおりです。
- 開先面や母材表面の錆、油、塗料、水分、スケールの残存(開先の清掃不足)
- 被覆アーク溶接棒やフラックス入りワイヤの吸湿
- ガスシールドアーク溶接でのシールドガス不足や、風によるシールドの乱れ
- アーク長が長すぎる、電流・電圧・速度が不適切といった施工条件の不良
- めっき材や プライマー塗布面を十分に処理せずに溶接した場合
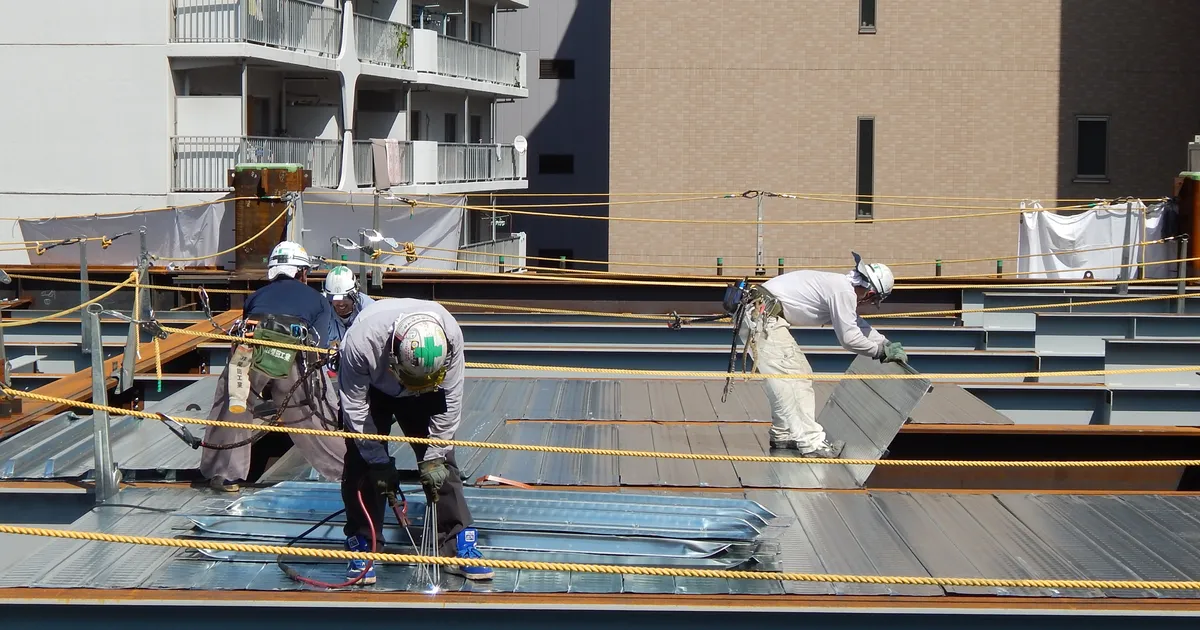
屋外の建方現場では風の影響が大きく、防風養生が欠かせません。
防止対策
溶接前に開先周辺の錆・油・水分をグラインダーなどで除去し、溶接材料は乾燥・保管の管理を徹底します。ガスシールド溶接ではガス流量を確認し、風防を設置します。また、条件が合わない場合は予熱で水分を飛ばすことも有効です。溶接を担う技能者の資格確認(溶接作業者資格確認)と、手順どおりの施工が基本になります。
見つかった場合の対応
検査で許容を超えるブローホールが見つかった場合は、該当部をガウジングなどで除去し、再溶接のうえ再検査します。許容値は適用する仕様書や検査基準に従います。
気孔の種類と見分け方
気孔には、球状の独立したブローホール、虫が這ったように伸びるワームホール、表面に開いたピットなどがあります。いずれも溶接金属の有効断面を減らし、疲労強度や靭性に悪影響を与えるおそれがあります。特に繰り返し荷重を受ける部位や完全溶込み溶接では、内部欠陥の管理が重要です。
現場での予防の要点は「溶接前の清掃」「材料の乾燥」「風対策」の三つです。これらは特別な設備がなくても実行でき、欠陥の大半を未然に防ぐことにつながります。仮設の溶接でも、構造に関わる部位では同様の意識で作業することが大切です。
定義
溶接金属内に残ったガスによる球状の空洞欠陥
主因
錆・油・水分、溶接材料の吸湿、シールド不良
対策
開先清掃、材料乾燥管理、防風養生、条件順守
柴田工業の現場から

佐藤世人 工事部
風の強い日の屋外溶接はブローホールの元です。防風シートと開先の清掃だけで出方がずいぶん変わります。