Gas Shielded Arc Welding
ガスシールドアーク溶接
Gas Shielded Arc Welding
工事の種類
がすしーるどあーくようせつ
ガスシールドアーク溶接とは
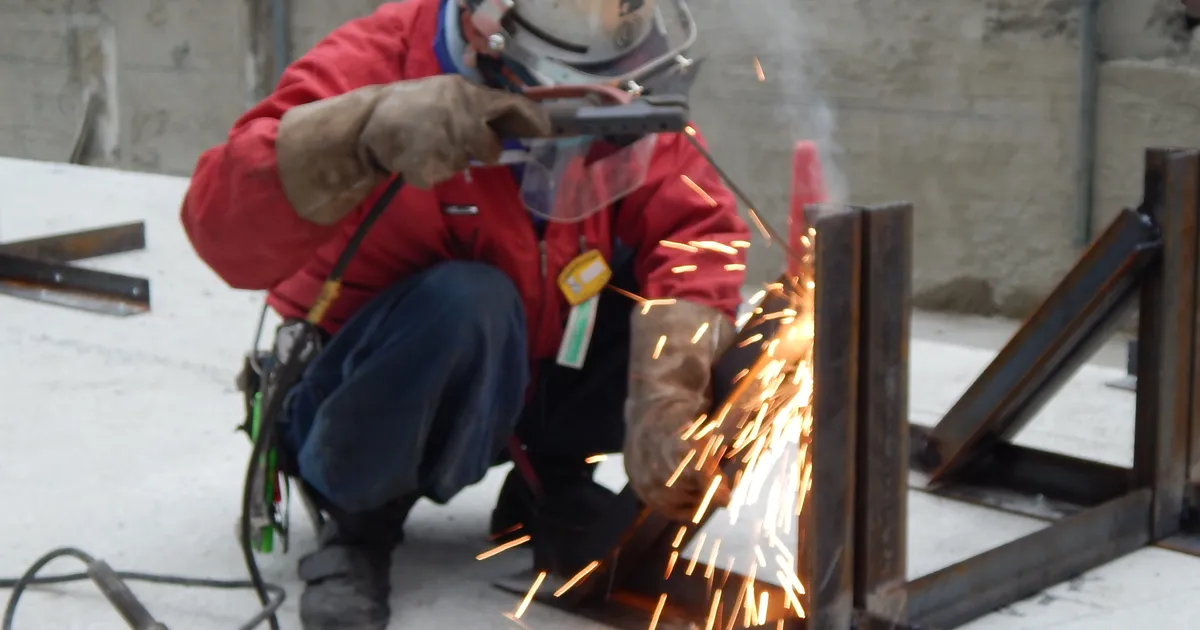
ガスシールドアーク溶接とは、アークと溶融池の周囲にシールドガスを流し、大気中の酸素や窒素から溶接部を保護して行うアーク溶接の総称です。大気が溶融金属に混入すると、ブローホールなどの欠陥や強度低下を招きます。ガスで遮蔽することでこれを防ぎます。
種類と特徴
使うガスと電極の違いで、次のように分けられます。
- 炭酸ガスアーク溶接:シールドガスにCO2を使う。コストが低く、鉄骨の現場・工場で多用される(炭酸ガスアーク溶接)。
- MAG溶接:アルゴンにCO2や酸素を混ぜた活性ガスを使う。スパッタが少なく、ビード外観が良い。
- MIG溶接:アルゴンなどの不活性ガスを使う。アルミやステンレスに向く(イナートガスアーク溶接)。
- TIG溶接:タングステン電極を使い、溶加棒を別に添える方式(TIG溶接)。
被覆アーク溶接に比べ、ワイヤを連続供給できるため作業能率が高く、スラグ処理も少なくて済みます。一方、風に弱いという弱点があります。
鉄骨工事での使われ方
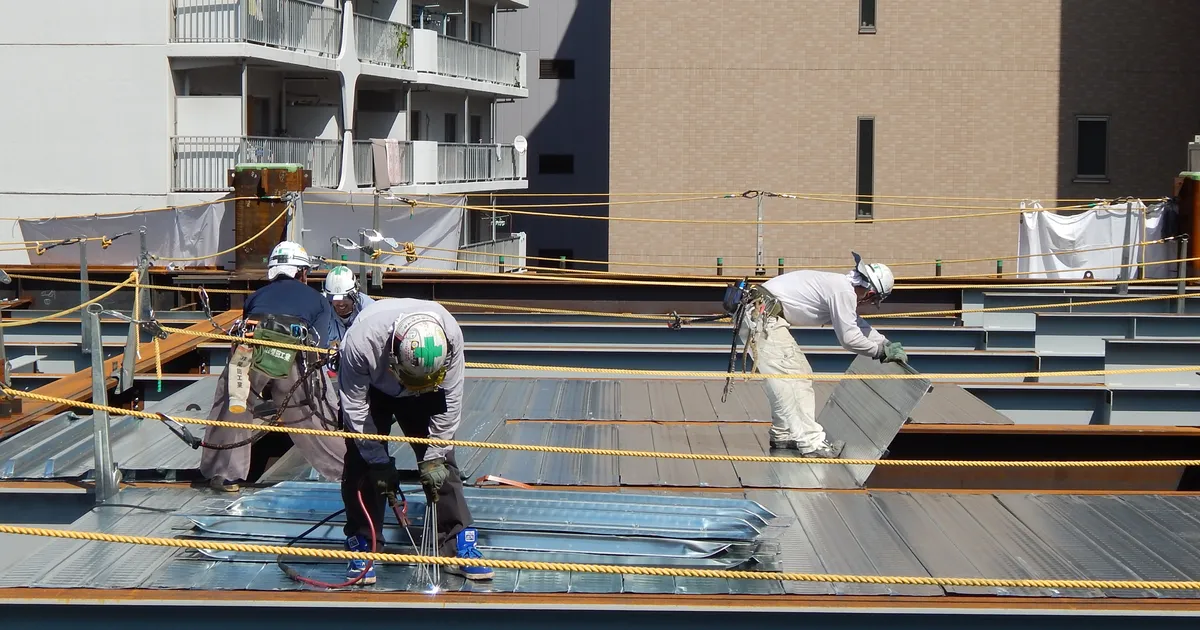
鉄骨工事では、工場での柱・梁の製作から現場溶接まで、半自動のガスシールドアーク溶接が主流です。完全溶込み溶接や隅肉溶接で採用され、エンドタブや裏当て金と組み合わせて施工します。
品質確保には、風対策(防風シート)、開先の清掃、予熱・層間温度管理、溶接技能者の資格確認が欠かせません。仮設鍛冶で行う溶接でも同様の管理が必要です。完了後はUT検査などで内部欠陥を確認します。
屋外作業での風対策
ガスシールドアーク溶接では、シールドガスが風で乱されると大気が混入し、ブローホールやピットが発生しやすくなります。屋外の現場では、防風囲いや養生シートでアーク周辺の風を遮るのが基本です。一般に風速が数m/s程度でも影響が出るといわれ、強風時は作業を見合わせる判断も必要です。
また、ガス流量の設定、ノズルへのスパッタ付着の除去、ガスホースの漏れ点検も品質を左右します。流量が少なすぎても多すぎても、遮蔽不良や乱流を招きます。作業前点検を習慣化し、品質管理の一環として記録に残すことが重要です。
目的
シールドガスで溶接部を大気から遮蔽する
主な種類
炭酸ガス・MAG・MIG・TIG
注意点
風に弱く、防風対策が必須
柴田工業の現場から

佐藤世人 工事部
現場溶接は風との勝負です。防風シートの張り方ひとつでビードの出来が変わるので、溶接前の養生を大事にしています。