CO2 Gas Shielded Arc Welding
炭酸ガスアーク溶接
CO2 Gas Shielded Arc Welding
工事の種類
たんさんがすあーくようせつ
炭酸ガスアーク溶接とは
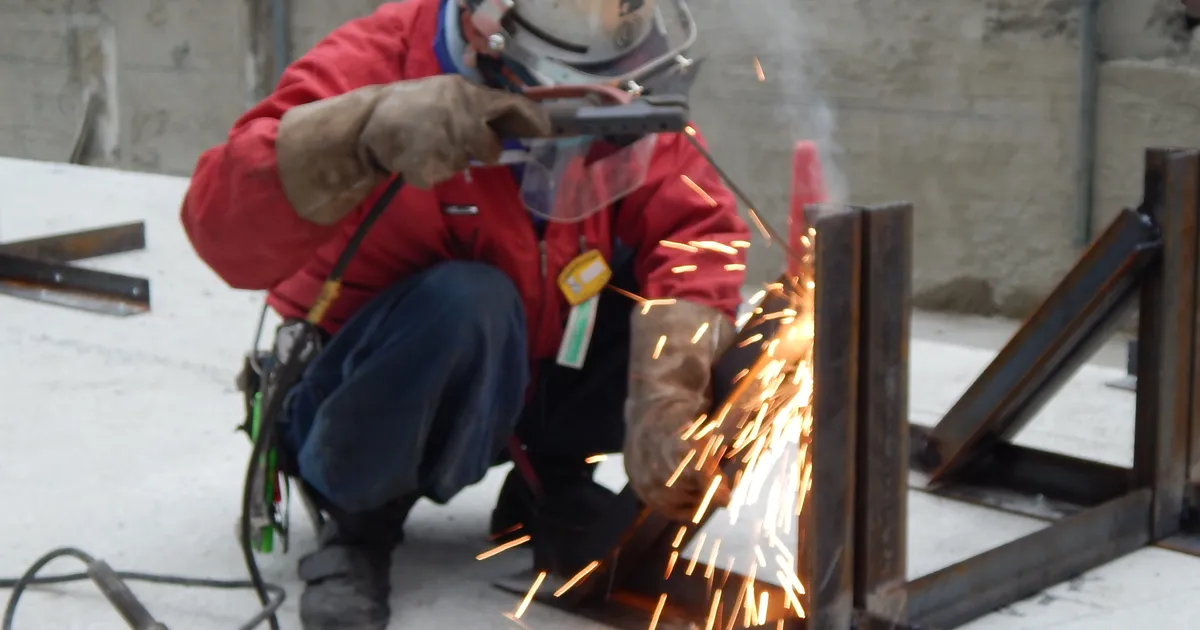
炭酸ガスアーク溶接は、シールドガスに炭酸ガス(CO2)を使い、ワイヤを自動で送りながら手持ちトーチで溶接する半自動溶接です。ガスシールドアーク溶接の一種で、日本の鉄骨工事では最も一般的な方式のひとつです。
特徴
- ガスが安価で、ランニングコストが低い。
- ワイヤの連続供給により、被覆アーク溶接より能率が高い。
- 溶込みが深く、薄板から厚板まで対応できる。
- スパッタが比較的多く、ビード表面の仕上がりはMAGに劣る。
- 風の影響を受けやすく、屋外では防風が必須。
炭酸ガスは高温で分解して酸化性を示すため、ワイヤにはマンガンやけい素などの脱酸元素が含まれています。
鉄骨工事での使われ方と管理
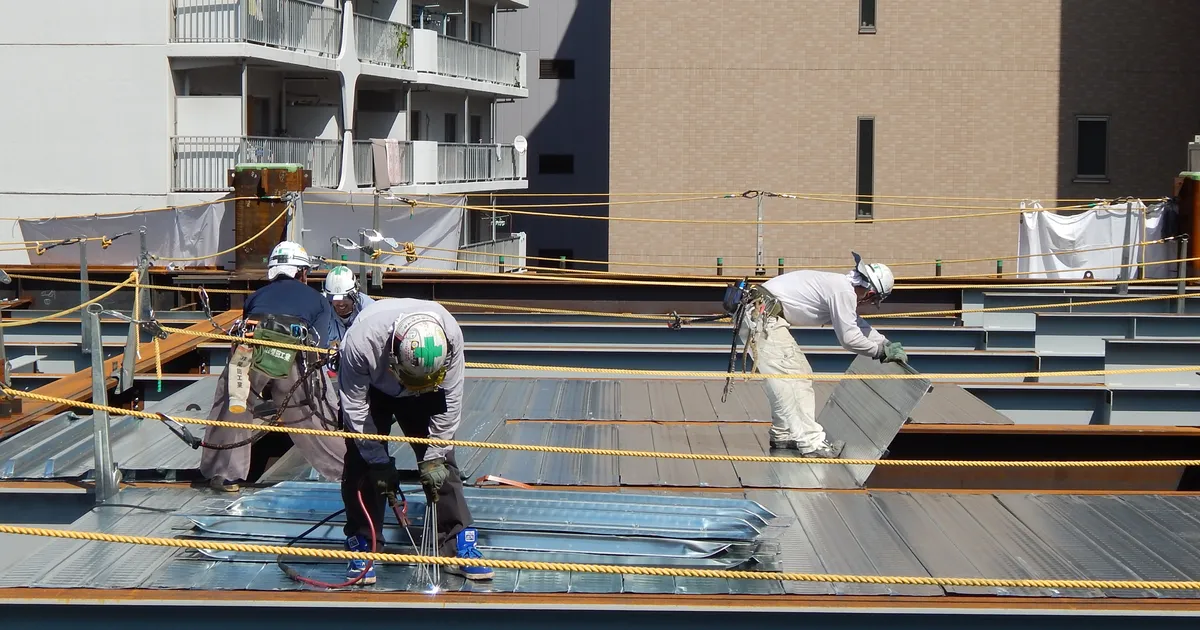
鉄骨工事では、柱・梁の接合部の完全溶込み溶接、隅肉溶接、組立溶接などに広く用いられます。仮設鍛冶工事でも、ピースの取付けや補強材の溶接で使うことがあります(エレクションピースなど)。
主な管理項目は次のとおりです。
CO2ガスの使用では、狭い場所や密閉空間での酸欠・CO2中毒のおそれにも注意が必要です。換気を十分に行い、安全管理の対象として扱います。
代表的な欠陥と対策
炭酸ガスアーク溶接で起こりやすい欠陥に、ブローホール、ピット、スパッタ付着、融合不良、アンダカットがあります。ブローホールやピットの主因は、風によるシールド不良、開先面の油・錆・水分、ガス流量の不適切さです。対策として、防風養生、開先の清掃、ノズルのスパッタ除去、ガス流量の確認を行います。
融合不良は、電流不足や運棒の不適切、開先角度不足で生じます。施工前に溶接施工要領を確認し、試験片による施工試験を行うと安心です。欠陥はブローホールに限らず多岐にわたるため、記録を残して是正につなげる姿勢が大切です。
シールドガス
炭酸ガス(CO2)
強み
低コストで能率が高く、溶込みが深い
注意点
風・スパッタ・密閉空間でのCO2に注意
柴田工業の現場から

佐藤世人 工事部
一番よく使う溶接です。ガス流量とノズルの掃除をこまめにやるだけで、欠陥はかなり減ります。基本の積み重ねですね。