プラズマ切断
Plasma Cutting
プラズマ切断とは
プラズマ切断とは、ガスを電気アークで加熱して高温・高速のプラズマ流にし、金属を局部的に溶融して吹き飛ばすことで切断する方法です。電気を通す金属であれば切断でき、軟鋼のほか、ステンレス鋼やアルミニウムにも使えます。この点が、鉄の酸化反応を利用するガス切断との大きな違いです。
装置は電源、トーチ、ガス供給(圧縮空気など)、接地用のワーククランプで構成されます。鉄骨製作工場の定盤切断、現場での仮設部材の切り出しや撤去など、鉄骨まわりの作業で広く使われています。
ガス切断・レーザー切断との違い
ガス切断は厚板の軟鋼に向きますが、ステンレスやアルミは酸化物の融点が高く、通常は切断できません。プラズマ切断は材質を選ばず、予熱も不要で、切断開始が速いのが利点です。一方でレーザー切断に比べると切断面の精度や直角度は劣る傾向があり、精密な部材にはレーザー、現場や中厚板の汎用切断にはプラズマという使い分けが一般的です。
施工上の注意点
切断面には熱影響があり、硬化や熱影響部が生じることがあります。そのため、高力ボルト孔や構造上重要な端部を切断する場合は、仕様書に従い、必要に応じてグラインダー仕上げで切断面の硬化層やドロス(付着した溶融金属)を除去します。グラインダーによる手入れは、後工程の溶接品質にも関わります。
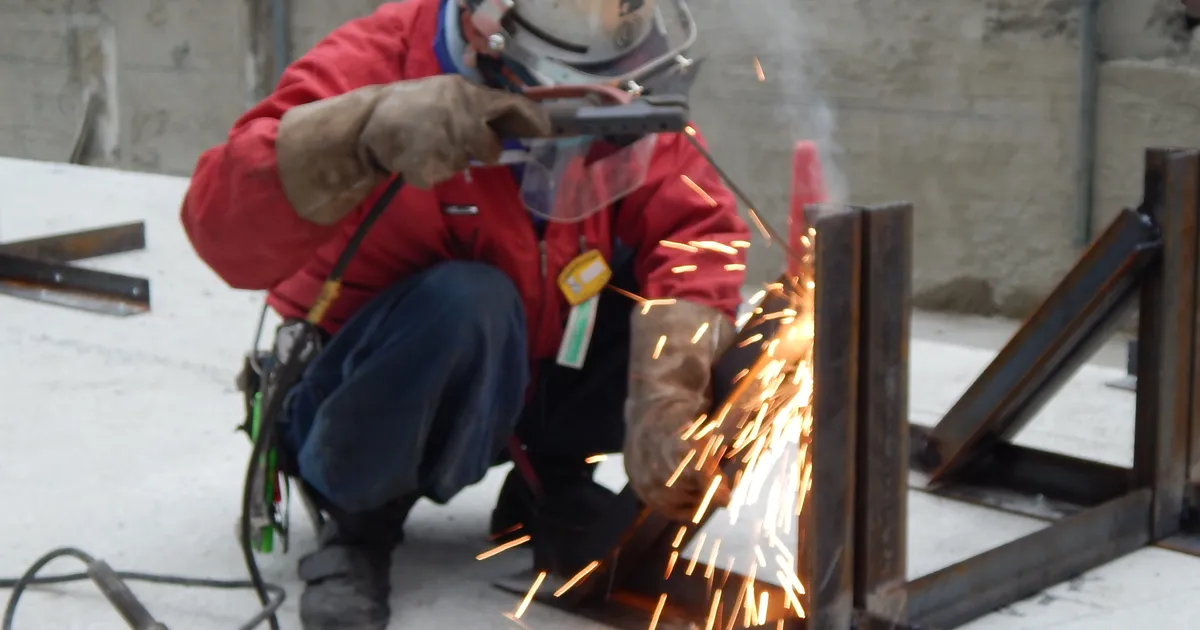
安全面では、感電、アーク光(保護めがね・遮光)、火花による火災、ヒューム・粉じん、騒音が主なリスクです。換気や保護具の使用、周囲の可燃物の除去、消火器の配置を徹底します。アーク溶接機を用いた溶断作業は、アーク溶接等の特別教育の対象となる場合があるため、作業者の教育は事前に確認してください。火気を使う作業は、安全管理の中で作業計画に位置付けることが重要です。
当社での位置づけ
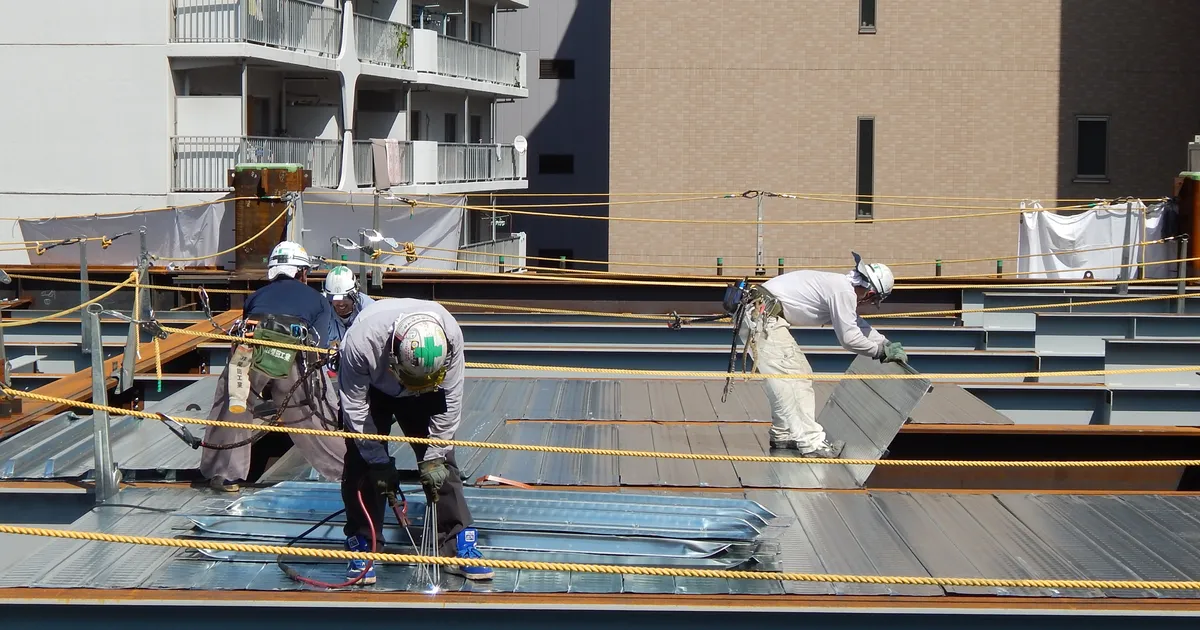
仮設鍛冶工事では、現場での部材の合わせ切り、撤去、開口加工などで切断作業が頻繁に発生します。作業場所、材料の材質・板厚、周囲の養生状況に応じて、ガス切断・プラズマ切断・機械切断(バンドソーなど)を使い分けています。
プラズマ切断の品質を左右する要素
切断品質は、電流値、切断速度、トーチと母材の距離(スタンドオフ)、使用ガス、消耗部品(電極・ノズル)の状態で決まります。速度が速すぎると切断面が傾き、下面にドロスが多く付着します。遅すぎると切れ幅が広がり、熱影響も大きくなります。電極・ノズルが摩耗するとアークが乱れて切断面が荒れるため、定期的な交換が欠かせません。
また、切断面は急冷されるため、材質によっては硬化します。構造部材では、切断後の端面処理の要否を施工要領書に定めておくことが望ましいです。品質は設計図書と品質管理計画に基づいて確認します。現場では、切断前の墨(けがき)の精度が切断精度に直結する点も忘れてはいけません。
柴田工業の現場から

現場ではステンレスの手すり金物や仮設部材をその場で切ることがあり、プラズマは重宝します。ただ火花が遠くまで飛ぶので、下階の養生と火気監視は必ず徹底しています。