ガス切断
Gas Cutting (Oxy-fuel Cutting)
ガス切断とは
ガス切断とは、アセチレンやLPGなどの燃料ガスと酸素の炎で鋼材を点火温度まで予熱し、そこへ高圧の切断酸素を吹き付けて鉄を酸化させ、溶けた酸化物を吹き飛ばして切る方法です。軟鋼の切断に広く使われ、厚い鋼板や形鋼を比較的低コストで切断できます。ステンレスやアルミなど、酸化物の融点が母材より高い材料は、この方法では通常切断できません。
鉄骨・仮設鍛冶での使い方
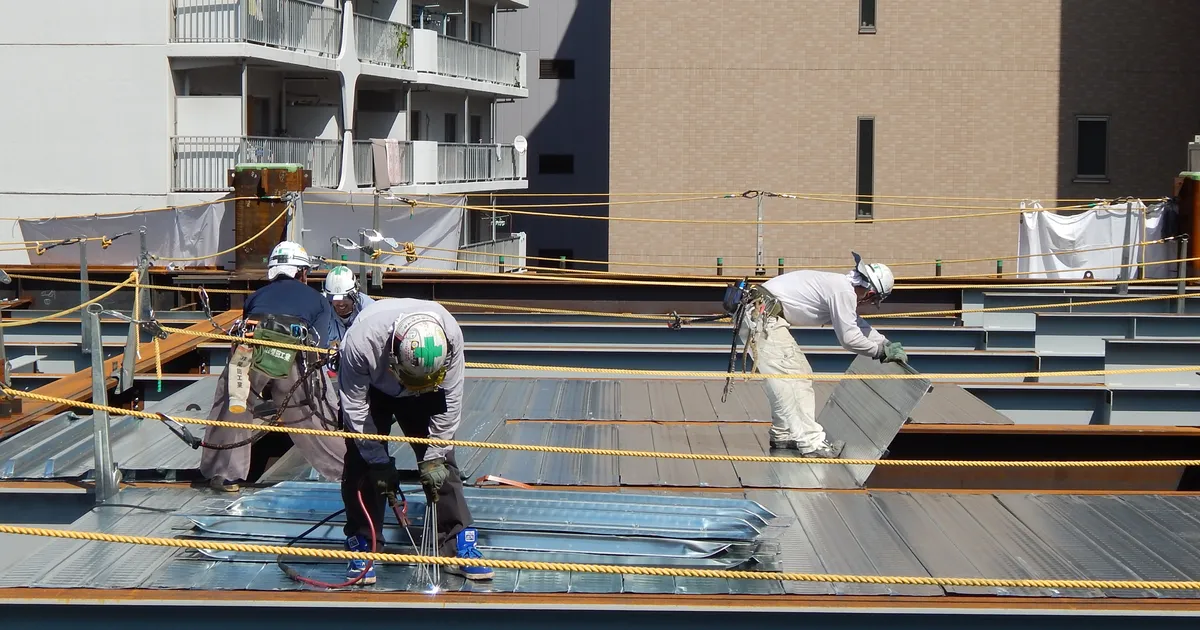
鉄骨工場では、プレートの切り出しや開先加工に、自動ガス切断機やNC切断機が使われます。現場の仮設鍛冶工事では、仮設材の撤去、エレクションピースや不要なピースの切断などに手動のガス切断を使います。事前にけがきで切断線を記し、それに沿って切ります。
切断面には、ドラグライン(条痕)や熱影響によるひずみ、スラグが残ります。仕上げが必要な箇所は、グラインダーで整えます。構造上重要な部位では、切断面の粗さや、切欠きを残さないことが求められます。精密さが必要な場合には、レーザー切断などの方法も選択肢になります。
安全上の注意
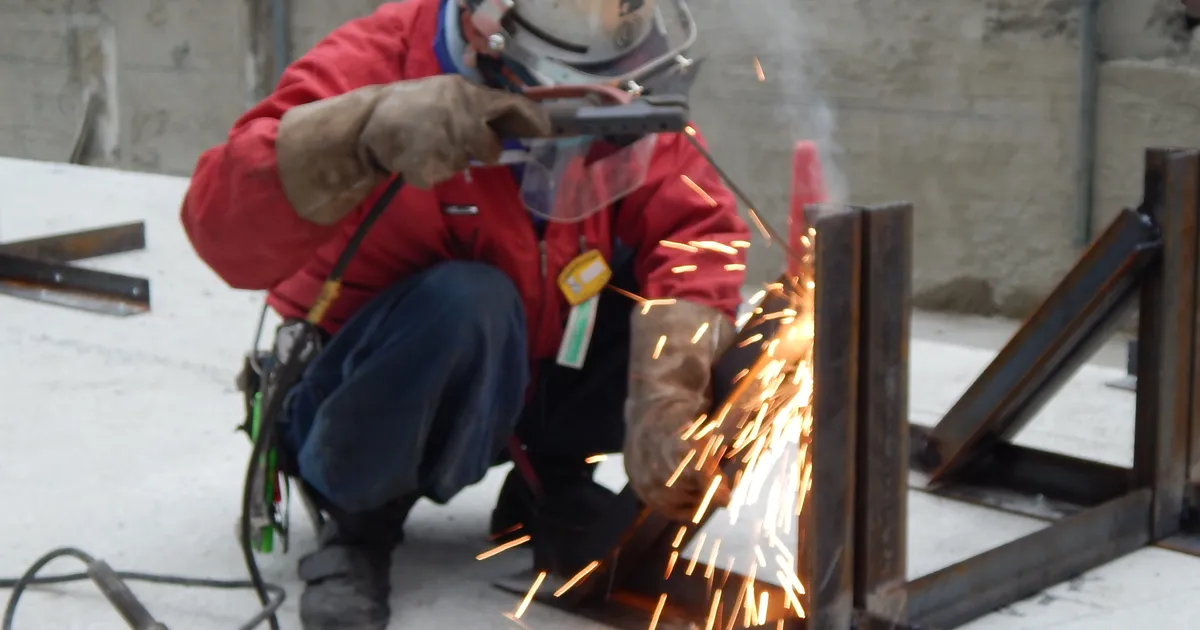
- 火花や溶融物が飛散するため、周囲の可燃物の除去や養生、消火器の配置を行う。
- 高所では、下方への火花の落下防止措置と監視人の配置が必要。
- ガス容器は転倒防止をし、酸素と燃料ガスを分けて保管する。逆火防止のため、乾式安全器の取付けも基本。
- ガス溶接・溶断等の作業は、資格(ガス溶接技能講習などの修了者)を持つ者が行う。
- 塗装面や亜鉛めっき面の切断では有害なヒューム(煙)が出るため、換気や保護具に配慮する。
火気を使う作業は、安全管理の中でも特に火災への注意が必要です。作業前のKY活動で、作業範囲と火の始末の手順を確認しましょう。
切断品質と熱影響の考え方
ガス切断は熱を伴う加工のため、切断端に硬化層ができたり、薄板では熱ひずみが出たりします。高張力鋼や板厚の大きい材料では、切断前の予熱が必要になる場合があり、材質や板厚に応じた管理が求められます。詳細は鋼材の仕様や工場の施工要領書に従い、確認できない場合は自己判断で進めないことが重要です。
また、切断部は溶接の開先として使われることがあり、その場合は切断面の粗さや傾きが溶接品質に影響します。必要に応じて研削で整えてから溶接します。切断面の仕上がりを確認することは、品質管理の基本です。ノズルの選定、ガス圧、切断速度が適切でないと、上縁の溶け落ちや下面のスラグ付着が起こるため、試し切りで条件を確認するのも有効です。
柴田工業の現場から

火気作業は、段取りの良し悪しが事故の有無に直結します。養生と消火器の配置、資格者の確認は毎回欠かせません。