けがき
Marking Out (Layout Scribing)
けがきとは
けがき(罫書き)とは、鋼材や板材などの加工前に、切断線・穴位置・曲げ線・取付け位置などを材料表面に直接書き込む作業です。図面上の寸法を実物の材料に移す工程で、その後の切断、穴あけ、組立ての精度を左右します。鉄骨や仮設鍛冶の現場では、加工の最初の一歩にあたります。
使う道具は、鋼製の罫書き針(スクライバ)、ポンチ、スケール、直角定規(スコヤ)、コンパス、チョーク、マーカーなどです。材料や仕上げの要求に応じて使い分けます。
鉄骨・鍛冶工事での使われ方
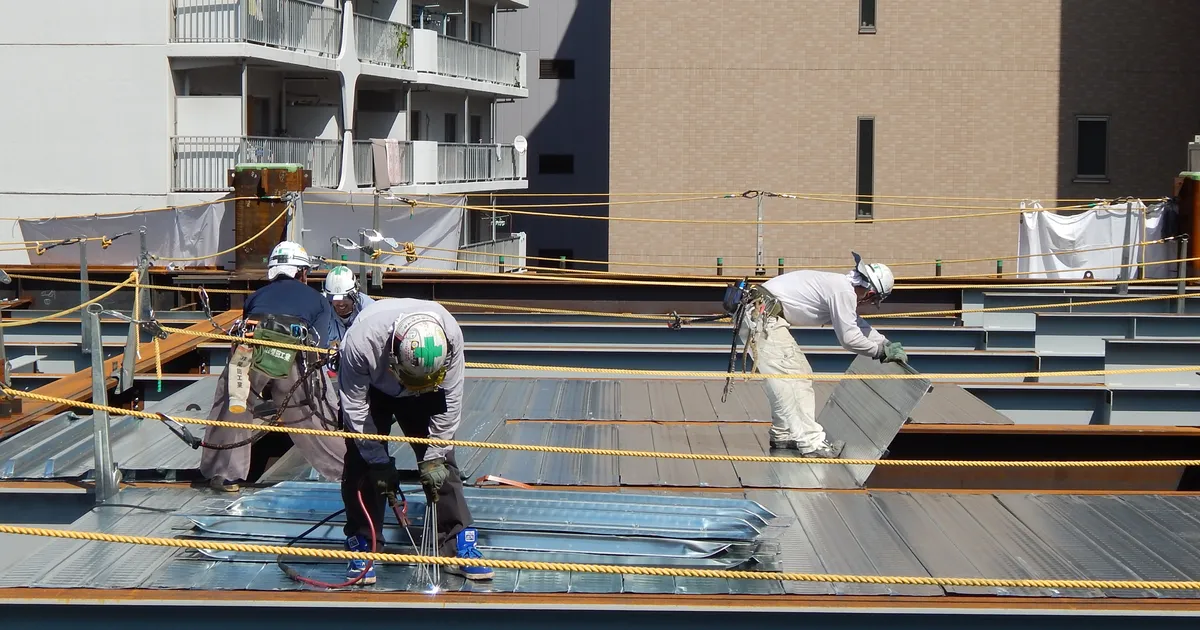
工場で行う鉄骨工事では、鉄骨製作図や工作図をもとに、部材の長さ、開先位置、ボルト孔の位置、取付け金物の位置をけがきます。現場の仮設鍛冶工事でも、既存部材にブラケットやつり耳を取り付ける位置を記す際に使います。位置を記したら、ガス切断やグラインダー加工に進みます。
けがきの基準は、図面の基準線や部材の端面など、一貫した基準面から取ることが基本です。寸法を前の線から順に積み重ねると誤差が累積するため、基準から通して測る習慣が大切です。
精度と注意点
- 測定器具は、定期的に精度を確認したものを使う。
- 切断では切り代(ガス切断の幅)を見込んでけがく。
- ポンチ打ちで目印を残すと、切断や穴あけ時に線が消えても位置を追える。
- 高力ボルト孔などは、母材に不要な傷や打痕を残さない配慮が必要。
- 図面の改訂履歴を確認し、最新の図面でけがく。
けがき間違いはそのまま加工不良になり、材料の無駄や工程遅延につながります。品質管理の面からも、けがき後に別の人が寸法を確認する二重チェックが有効です。
けがきの精度を保つ実務の工夫
けがきの精度は、道具だけでなく作業環境にも左右されます。長い鋼材は自重やたわみ、温度による伸縮で寸法が変わることがあります。長尺材をけがく際は、材料を水平に安定して支え、スケールのたわみにも注意します。テープ式の巻尺は、同じ現場で使う測定器と読みを揃えておくと、工場と現場での食い違いを防げます。
線の種類にも配慮が必要です。深く傷を付ける罫書き針は、塗装後も残りやすく、材質や用途によっては切欠きの起点になる懸念があります。構造上重要な部材では、チョークやマーカーを主とし、針の使用は仕様に従って控えめにします。また、現場の部材識別のため、墨出しとの使い分けも整理しておくとよいでしょう。墨出しは主に建物の位置基準を床や躯体に記す作業で、けがきは部材そのものへ加工位置を記す作業です。
柴田工業の現場から

けがきは地味ですが、ここが狂うと後の工程すべてに響きます。図面の版を確認し、基準から通して測ることを現場で徹底しています。