ミグ溶接
MIG Welding (Metal Inert Gas Welding)
ミグ溶接とは
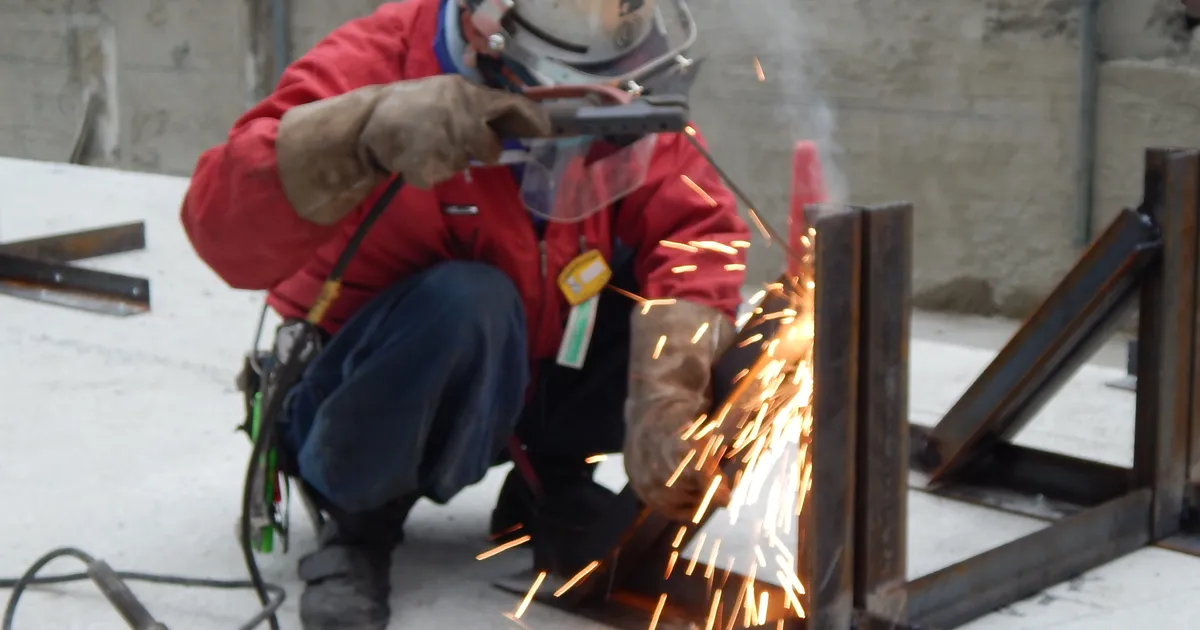
ミグ溶接(MIG溶接)は、Metal Inert Gasの略で、アルゴンやヘリウムなどの不活性ガスをシールドガスとして用い、ワイヤを連続的に送給しながらアークを発生させて溶接するガスシールドアーク溶接の一種です。イナートガスアーク溶接に含まれ、ワイヤ送給は自動、トーチ操作は手動という点で半自動アーク溶接に分類されます。
マグ溶接・ティグ溶接との違い
鋼の溶接で主流のマグ溶接が活性ガスを使うのに対し、ミグ溶接は不活性ガスを使います。不活性ガスは溶融金属と反応しにくいため、酸化しやすいアルミニウムやその合金、ステンレス鋼などの溶接に適しています。同じ不活性ガスを使うTIG溶接は、非消耗のタングステン電極を使い、溶加棒を別に添える方式で、ミグ溶接より低速ですが精密な仕上がりが得られます。ミグ溶接は消耗電極(ワイヤ)自体が溶けて溶着金属となるため、TIGより能率が高い方式です。
建設分野での使われ方
鉄骨の構造部材ではマグ溶接が中心のため、ミグ溶接は主にアルミニウム製建具やメタルカーテンウォール、手すりなど、アルミやステンレスを扱う金属工事で用いられます。金属工事や金属パネル工事の工場製作で見られる工法です。
管理上の注意
アルミニウムの溶接では、表面の酸化皮膜の除去、母材の清浄、熱の逃げやすさを考慮した条件設定が重要です。ワイヤは柔らかく、送給の不具合が起きやすいため、送給系の点検が欠かせません。ガスの保護が乱れると気孔が出るため、風対策も必要です。アルゴンは空気より重く、狭い場所では酸欠の恐れがあるため、換気にも注意します。
アルミ溶接の留意点
アルミニウムは熱伝導率が高く、溶ける温度の違う表面酸化皮膜が存在するため、鋼とは条件が大きく異なります。入熱が不足すると融合不良に、過大だと溶落ちやひずみにつながります。また、溶接熱で母材の強度が低下する軟化域(熱影響部)が生じるため、設計上の継手強度の見方にも注意が必要です。
溶接前には、脱脂とワイヤブラシなどによる酸化皮膜の除去を行い、水分や油分を避けます。ひずみ対策として、拘束治具の使用や溶接順序の工夫、断続溶接などが用いられます。現場では、アルミ製品の溶接は工場製作を基本とし、現場溶接は極力避ける計画とするのが一般的です。
柴田工業の現場から

マグ溶接との違いは、ガスの種類を押さえれば整理しやすいです。見積や仕様書の確認でも、材料に合った溶接法かを最初に見るようにしています。