半自動アーク溶接
Semi-automatic Arc Welding
半自動アーク溶接とは
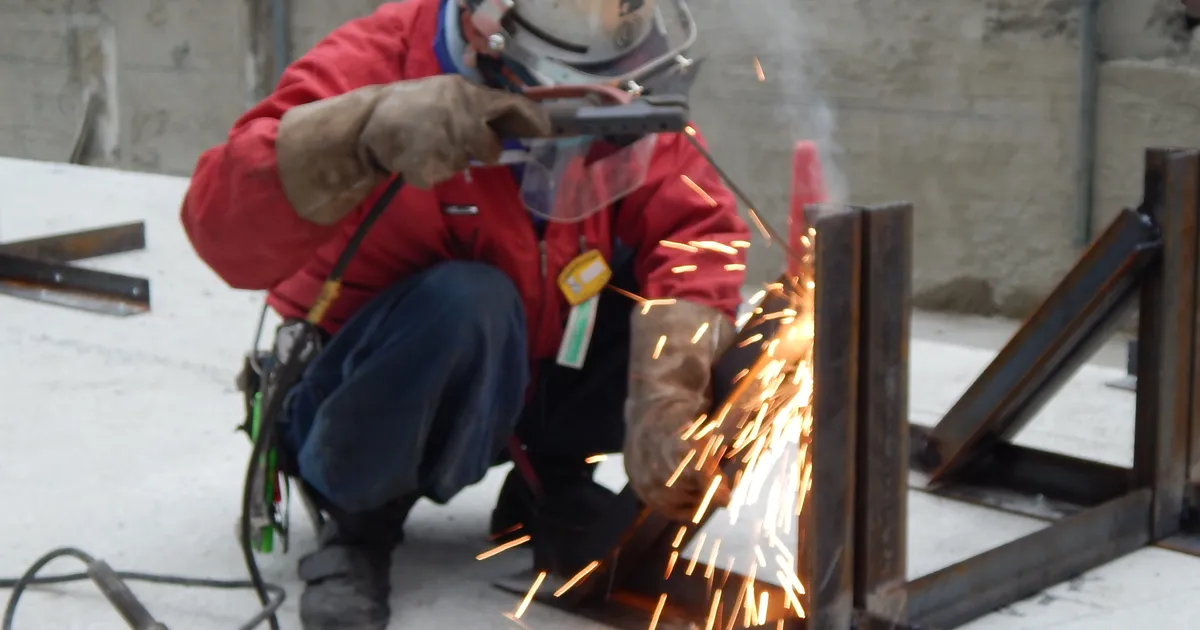
半自動アーク溶接は、溶接ワイヤを送給装置で自動的に送り出し、トーチの操作(運棒)は溶接技能者が手で行う溶接方法です。ワイヤの送給が自動で、トーチの移動が手動であることから「半自動」と呼ばれます。鉄骨の溶接では、アーク溶接の中でも最も広く使われています。
実際の現場や工場では、シールドガスに炭酸ガスや混合ガスを用いるガスシールドアーク溶接の形で行われるのが一般的です。ガスを使わずワイヤ内のフラックスでシールドするセルフシールド方式もあり、風の影響を受けやすい屋外で使われることがあります。
特徴
被覆アーク溶接のように溶接棒を頻繁に交換する必要がなく、連続して溶接できるため能率が高い点が最大の利点です。スラグが少なく、溶接後の清掃の手間も比較的小さくなります。一方、シールドガスを使う方式は風に弱く、防風対策が欠かせません。また、溶接機・ガスボンベ・送給装置など機材が多く、被覆アーク溶接に比べて持ち運びや狭所での取り回しに制約があります。
鉄骨工事での使われ方
鉄骨工事では、柱や梁の継手、ダイアフラムまわりなどの工場溶接のほか、現場での柱・梁の溶接にも用いられます。完全溶込み溶接や隅肉溶接などの継手形式で施工されます。品質確保には、開先形状の精度、裏当て金やエンドタブの取付け、予熱や層間温度の管理が重要です。
品質管理上の注意
代表的な欠陥として、ブローホール、スラグ巻込み、融合不良、アンダーカットなどがあります。ガスシールドの乱れはブローホールの主因の一つです。施工後は目視検査に加え、必要に応じてUT検査などの非破壊検査で確認します。作業者はJIS溶接技能者などの資格を持ち、溶接管理技術者の管理のもとで施工することが望まれます。
現場での防風・ガス管理
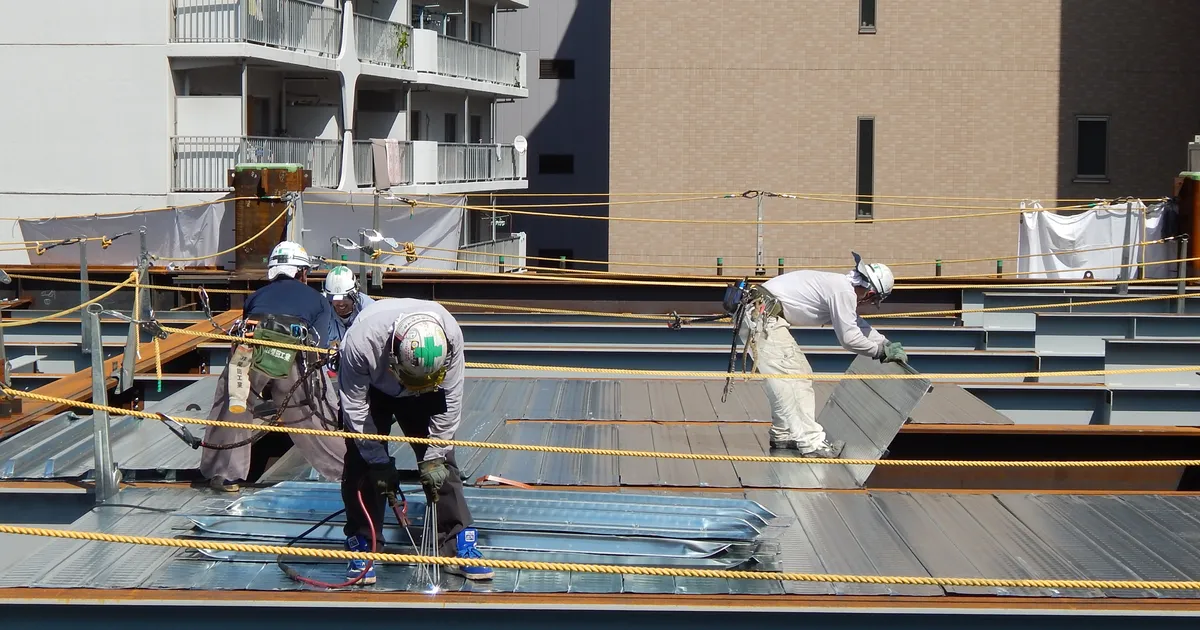
ガスシールド方式の半自動溶接では、溶接部を覆うシールドガスが風で乱れると、気孔などの欠陥につながります。屋外の鉄骨建方現場では、防風シートや囲いで溶接部への風を遮るのが基本です。風が強い日は作業を見合わせる判断も必要になります。あわせて、ガス流量の設定、ノズルへのスパッタ付着の除去、ガスホースの漏れ確認など、日常点検が品質を左右します。
また、ワイヤの種類は母材の鋼種や溶接姿勢に適合したものを選び、吸湿や錆を避けて保管します。溶接条件(電流・電圧・速度)は施工要領書に従い、勝手に変えないことが原則です。品質管理の観点では、条件の記録を残すことが後日の検証に役立ちます。
柴田工業の現場から

現場の半自動溶接は、風との戦いです。防風養生を省くと必ず欠陥に出ます。ひと手間を惜しまないことが、やり直しを防ぐ近道だと感じています。