被覆アーク溶接
Shielded Metal Arc Welding (SMAW)
被覆アーク溶接とは
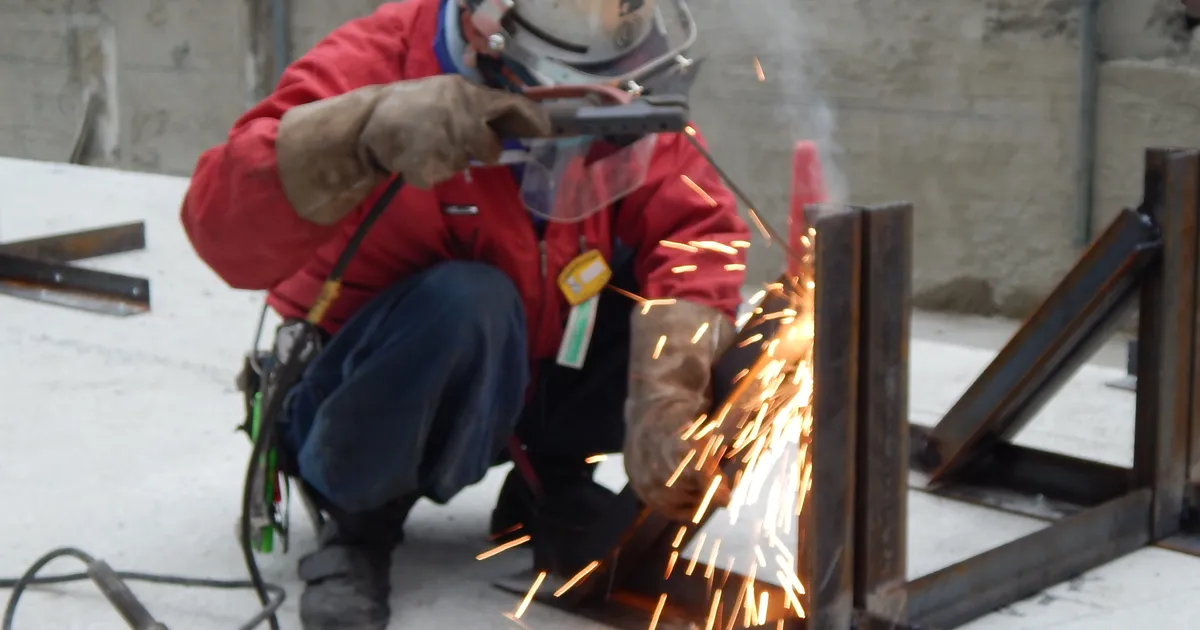
被覆アーク溶接は、金属の心線にフラックス(被覆剤)を塗った溶接棒を用い、母材との間に発生させたアーク熱で溶接する方法です。「手溶接」「棒溶接」とも呼ばれ、アーク溶接の中で最も古くから使われてきた方式です。被覆剤は燃焼してシールドガスを発生させ、溶融金属を大気から守るとともに、スラグとなって溶接金属を覆い、冷却速度を緩やかにします。
特徴
溶接機と溶接棒、ホルダーがあれば作業でき、設備が簡単で持ち運びしやすい点が長所です。ガスボンベを使わないため風の影響を受けにくく、屋外や高所、狭い場所でも施工しやすい方法です。一方、溶接棒の交換のたびに作業が中断するため能率は半自動アーク溶接に劣り、溶接品質が技能者の腕に左右されやすい面があります。また、スラグの除去(スラグ取り)が毎パス必要です。
建設現場での用途
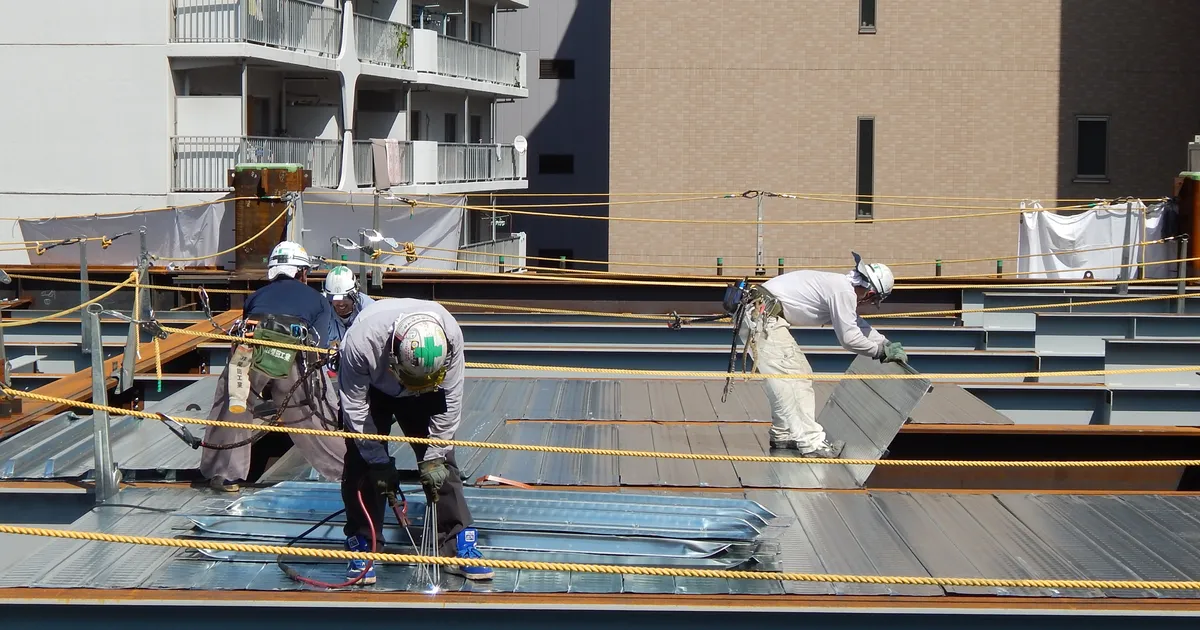
仮設鍛冶工事や鉄骨工事では、ピース類の取付け、補修溶接、エレクションピースや付属金物の溶接、狭小部の溶接などで使われます。組立溶接(仮付け)に用いられることもあります。
管理上の注意
溶接棒は吸湿するとブローホールや割れ、水素による欠陥の原因となるため、乾燥・保管の管理が重要です。特に低水素系溶接棒は、乾燥器での保管や使用前の再乾燥が求められます。また、母材の板厚や鋼種によっては予熱が必要です。作業者はJIS溶接技能者の資格を確認し、感電・アーク光・ヒュームへの対策として保護面や遮光、換気、金属アーク溶接等作業主任者の選任など、安全衛生面の配慮も欠かせません。
溶接棒の種類と選び方
被覆アーク溶接棒は、被覆剤の種類によりイルミナイト系、高酸化チタン系、低水素系などに分かれ、それぞれ作業性や機械的性質が異なります。構造用の重要部では、水素量が少なく靭性に優れる低水素系が選ばれることが多く、その分、乾燥管理が厳格になります。使用する溶接棒は鋼材の強度や規格に適合したものを選び、施工要領書に基づいて使い分けます。
現場では、雨天時の屋外溶接や、濡れた母材への溶接は避けるのが原則です。濡れや結露は水素の供給源になるためです。感電災害も多い作業なので、ホルダーや溶接ケーブルの被覆損傷の点検、自動電撃防止装置の確認を日常的に行います。
柴田工業の現場から

被覆棒は道具がシンプルな分、腕と段取りがそのまま出ます。棒の乾燥と保管を徹底するだけでも、仕上がりが目に見えて変わります。