融接
Fusion Welding
融接とは
融接とは、接合する母材の接合部を加熱して溶融させ、必要に応じて溶加材を加えながら一体化する溶接方法の総称です。金属を溶かして混ぜ合わせ、冷えて凝固することで継手が形成されます。溶接の分類は、JIS Z 3001(溶接用語)で整理されており、一般に融接、圧接、ろう接の三つに大別されます。圧接は母材を溶かさずに圧力を加えて接合する方法、ろう接は母材より融点の低い溶加材(ろう)だけを溶かして接合する方法です。
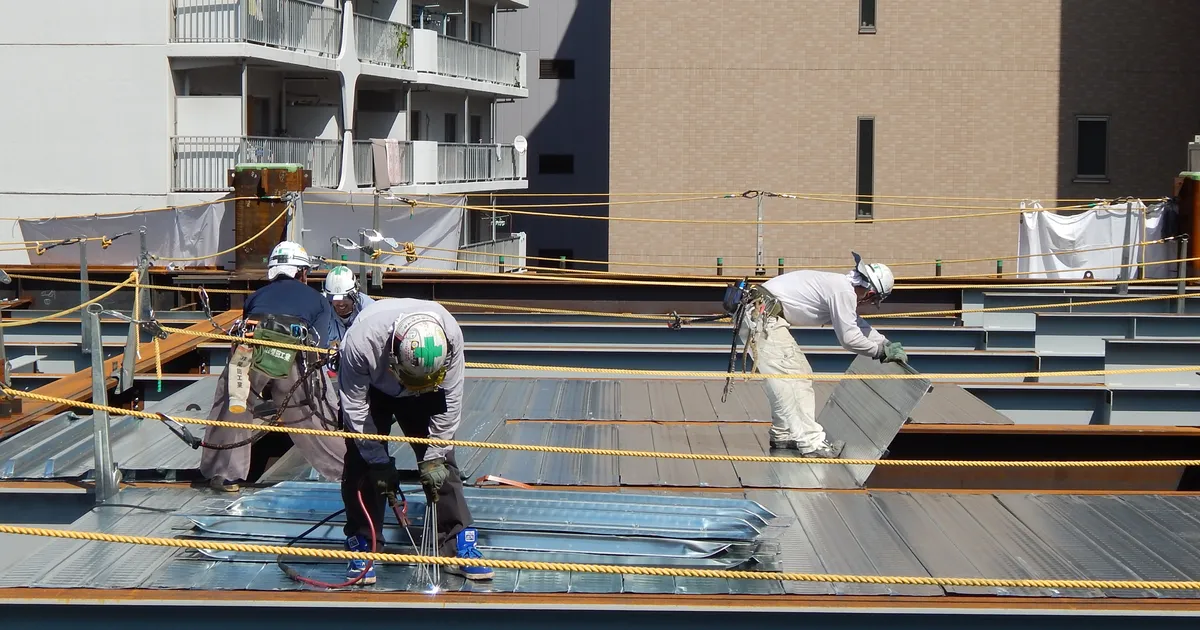
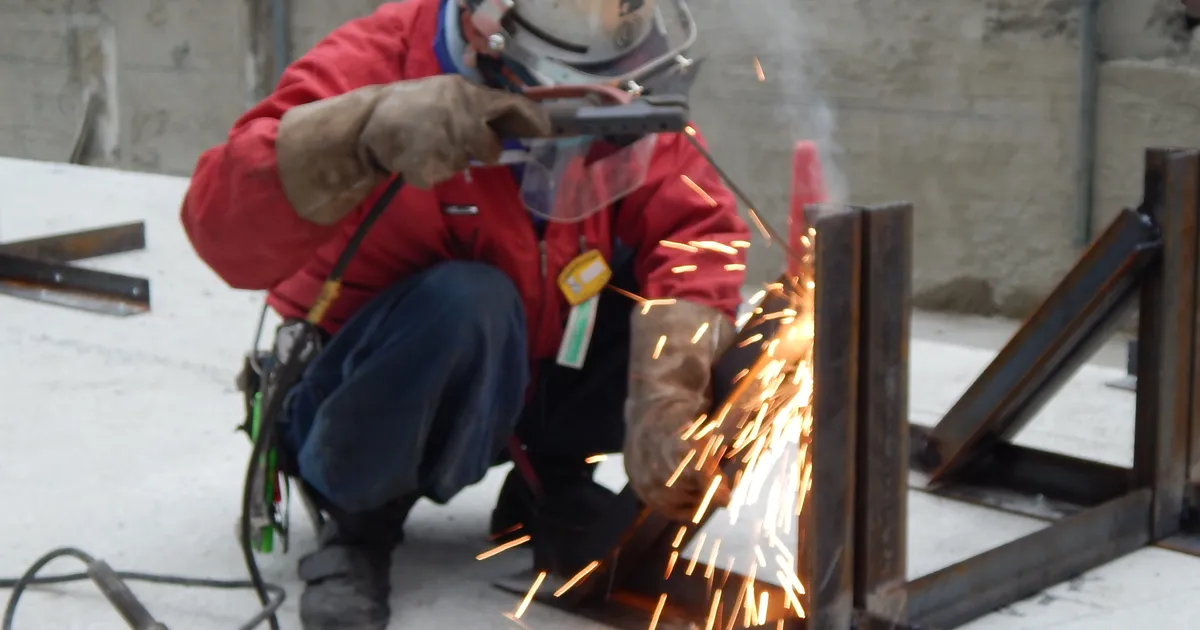
私たちが通常「溶接」と呼ぶ作業の多くは、融接に該当します。建築鉄骨の現場や工場で行われるアーク溶接は、その代表例です。
融接の種類
融接には、熱源の違いによってさまざまな方法があります。建築分野で中心となるのはアーク溶接です。電極と母材の間に発生させたアークの熱で金属を溶かします。被覆アーク溶接、炭酸ガスや混合ガスを用いるガスシールドアーク溶接、フラックスの中でアークを発生させるサブマージアーク溶接などがあります。そのほか、ガス溶接、電子ビーム溶接、レーザー溶接なども融接に含まれます。
鉄骨工事で用いられるスタッド溶接も、アーク熱を利用する方式であり、融接の一種に位置づけられます。一方、鉄筋のガス圧接継手は、名称のとおり圧接に分類されます。同じ「ガス」を使うため混同されがちですが、母材を溶融させるかどうかで区別されます。
建築鉄骨における融接の留意点
鉄骨工事では、柱と梁の接合部、ダイアフラムとの取り合い、ベースプレートまわりなど、多くの箇所で融接が用いられます。継手形式には、完全溶込み溶接や隅肉溶接があり、開先の形状管理、裏当て金やエンドタブの使用が重要です。
融接は、溶接部が急熱急冷を受けるため、材質や板厚、気温によっては割れや組織変化が問題となります。必要に応じて予熱や温度管理を行います。また、品質確認にはUT検査などの非破壊検査が用いられます。作業者にはJIS溶接技能者のような資格が求められ、溶接管理技術者が工程全体を管理します。
融接で生じやすい欠陥と対策の考え方
融接では、溶融した金属が凝固する過程で、さまざまな欠陥が生じる可能性があります。代表的なものに、ブローホール(気孔)、スラグ巻込み、融合不良、溶込み不足、アンダーカット、割れなどがあります。原因は、母材表面の油分・錆・水分、シールドガスの不足、風による遮蔽の乱れ、電流・電圧・速度などの施工条件の不適切さ、開先形状や間隔の不良など多岐にわたります。
対策の基本は、施工条件を溶接施工要領書などで事前に定め、その範囲で作業することです。母材の清掃、乾燥した溶接材料の使用、屋外での防風対策、適切な予熱や層間温度の管理が基本となります。また、溶接後には外観検査を行い、必要に応じて超音波探傷などの試験で内部を確認します。
具体的な数値の管理基準は、設計図書や仕様書、日本建築学会の規準類で定められているため、現場ではそれらに従うことが前提です。
柴田工業の現場から

溶接は条件管理がすべてです。開先や母材の状態を整えてから始めることで、検査の結果も安定します。