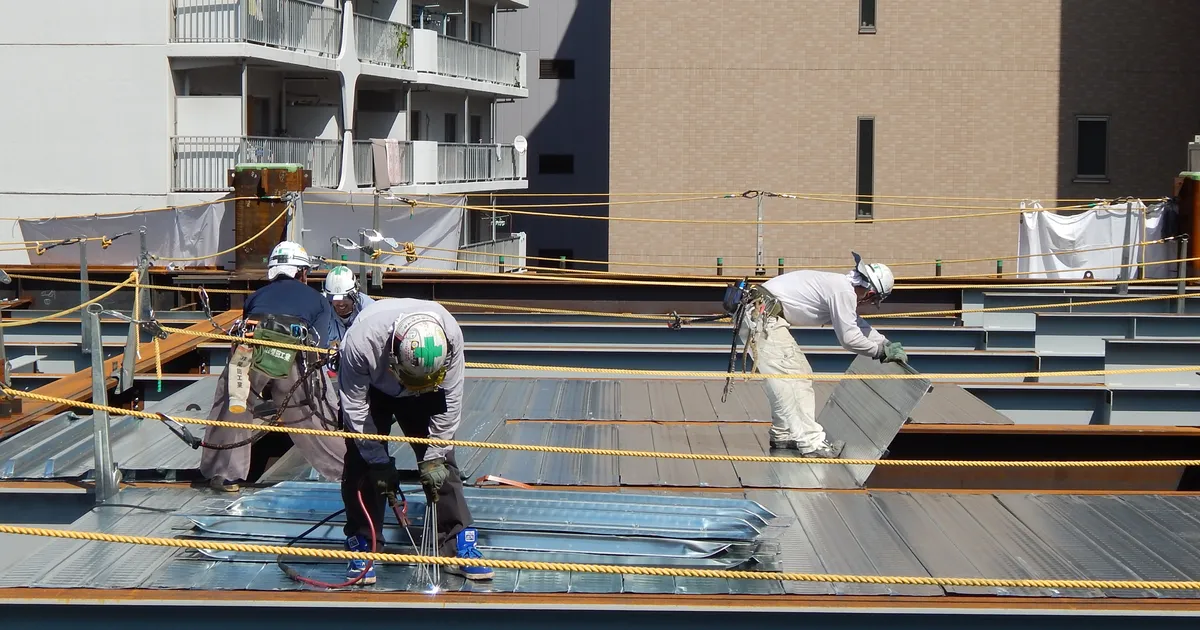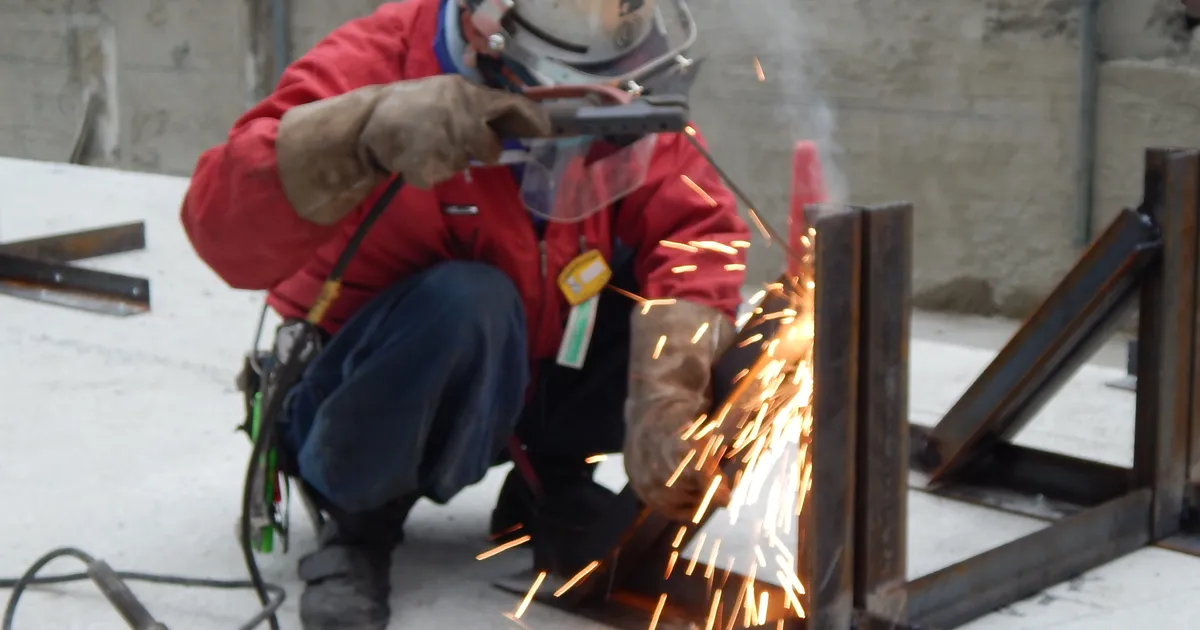
溶接機
Welding Machine
溶接機とは
溶接機とは、金属を溶かして接合するための電源装置と付属機器の総称です。建築の鉄骨・仮設鍛冶工事で主に使うのはアーク溶接機で、母材と溶接材料の間にアークを発生させ、その熱で金属を溶融させて接合します。溶接の品質は、溶接機の性能だけでなく、溶接技能者の腕、母材の状態、環境条件の組み合わせで決まります。
現場で使う溶接機は大きく二つに分けられます。一つは被覆アーク溶接機で、被覆剤を塗った溶接棒をホルダーに取り付けて使います。構造が単純で、屋外や狭い場所でも使いやすい反面、棒の交換が必要です。もう一つはCO2やMAGなどガスシールドを使う半自動溶接機で、ワイヤを連続して送給するため能率が高く、鉄骨の工場製作や現場溶接で広く使われています。電源方式には交流式と、インバータ制御の直流式などがあります。
鉄骨・仮設鍛冶工事での使われ方
鉄骨工事では、柱や梁の現場接合、完全溶込み溶接、隅肉溶接、スタッド溶接、組立溶接など、さまざまな溶接で溶接機を使い分けます。仮設鍛冶工事でも、仮設ブラケットの取付けや補強材の溶接、エレクションピースの取付けなどで使います。
溶接品質を確保するには、機器の設定と施工条件の管理が必要です。電流・電圧・速度は施工要領書や溶接施工条件に沿って設定します。厚板や低温時には予熱が必要になる場合があります。開先形状は開先の寸法を確認し、完全溶込み溶接では裏当て金やエンドタブを適切に用います。ガスシールドアーク溶接は風でシールドが乱れると欠陥の原因になるため、一般に風速が約2m/s以上になる場合は防風対策を行います。溶接を担う技能者は、JIS溶接技能者などの資格や溶接作業者資格の確認を経て作業に就くのが一般的です。
安全管理の要点
溶接機の事故で多いのは感電、火災、ヒューム吸入です。感電対策として、交流アーク溶接機では自動電撃防止装置の使用が求められる場面があります。労働安全衛生規則では、墜落のおそれのある高さ2m以上の場所で鉄骨等の導電体に接触するおそれのある場所での交流アーク溶接作業などが対象です。あわせて、溶接機の外箱の接地、漏電遮断器の設置、ケーブルや溶接棒ホルダーの被覆の損傷確認を作業前に行います。アーク溶接等の業務には特別教育の修了が必要です。
火災防止では、火花や溶融金属の飛散範囲を養生し、下階や周辺の可燃物を撤去または防炎シートで覆い、消火器を備えます。溶接作業後も一定時間は火種が残っていないかを見回ります。また溶接ヒュームは特定化学物質障害予防規則の対象となっており、換気や呼吸用保護具などの措置が必要です。溶接機の電源容量は仮設電力の設計とあわせて計画し、同時に複数台を使用するときの容量不足を避けます。日々の安全管理の中で点検を徹底することが重要です。
定格使用率と電源計画
溶接機の仕様には「定格使用率」という項目があります。これは一定の周期(一般的に10分間)の中で、定格出力電流で連続して使える時間の割合を示します。たとえば定格使用率が40%の機種なら、定格電流で使用してよいのは10分のうち4分程度で、残りは休止して機器を冷却する必要があります。定格を超えて使い続けると、内部の過熱や故障の原因になります。
電源計画の面では、溶接機は入力電流が大きいため、同じ分電盤から複数台を使うと容量不足やブレーカーの遮断が起こりやすくなります。工事中の電力は仮設電力需要計画で全体を見積もり、溶接機用の系統は他の機器と分けて計画しておくのが望ましいです。延長ケーブルは電圧降下を考慮して太さと長さを選びます。機器の台数と電源容量を最初に確認しておくことで、工程中のトラブルを減らせます。
柴田工業の現場から

溶接機は機械そのものより、電源容量やケーブルの長さで段取りが詰まることが多い機械です。現場に入る前に台数と電源を確認しておくと、後の手戻りがかなり減ります。