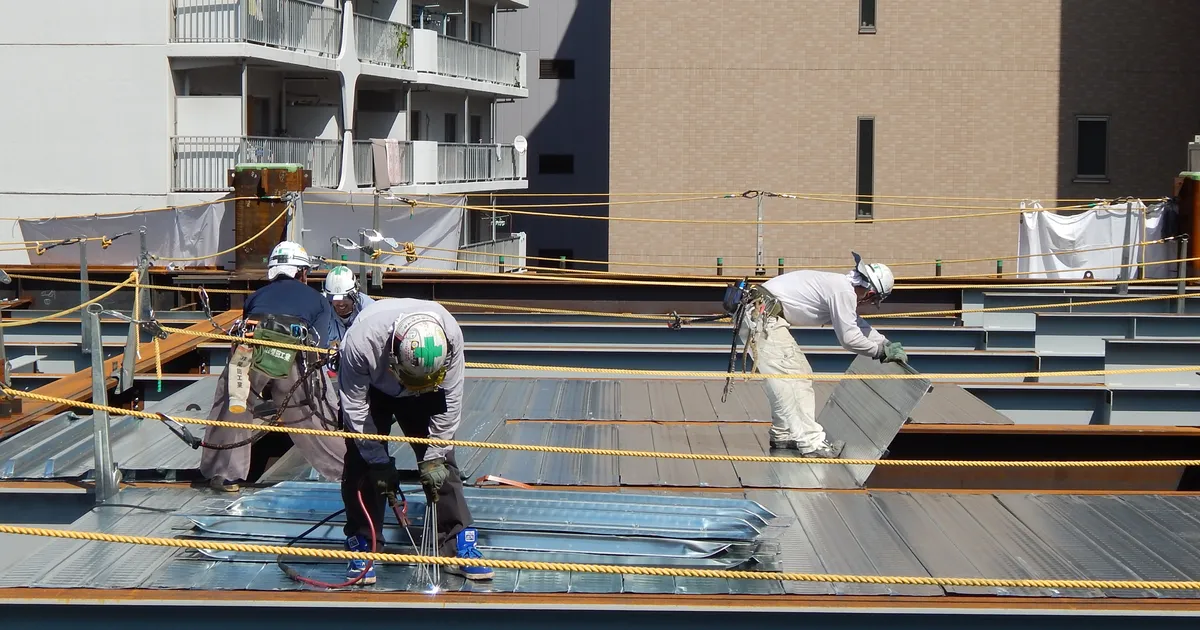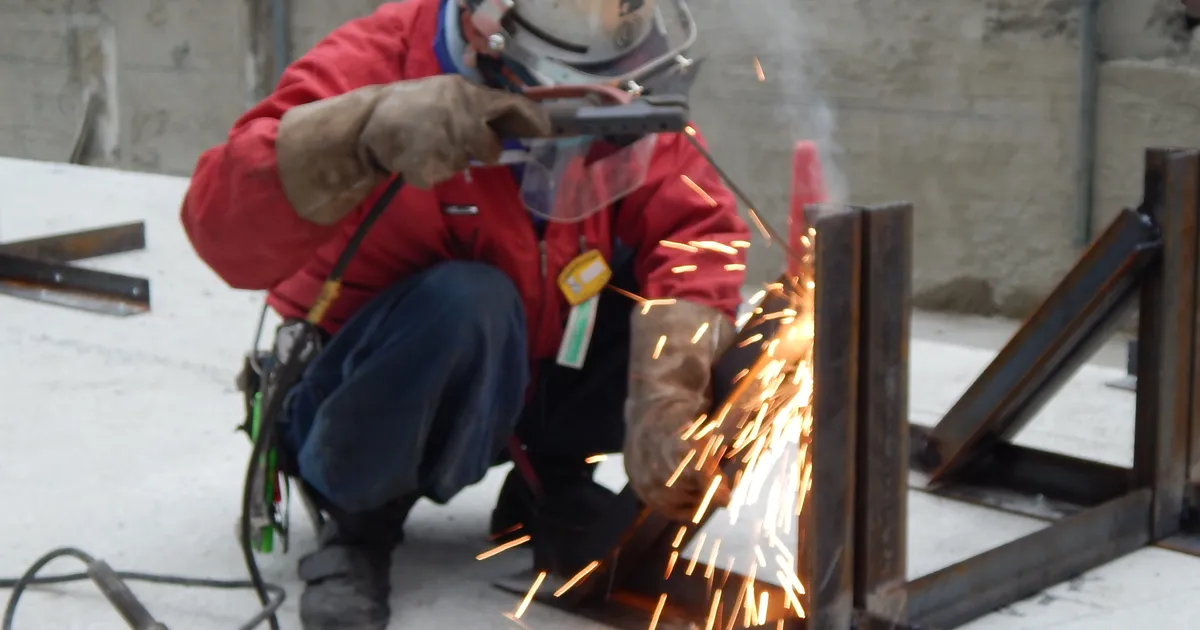
鉄骨溶接検査
Steel Welding Inspection
鉄骨溶接検査とは
鉄骨溶接検査は、鉄骨工事において溶接部の施工品質を確認するための重要な検査プロセスです。溶接後の部材が構造上必要な強度・靭性・耐久性を備えているかを科学的かつ定性的に評価します。鉄骨造建築物の安全性を直結する工程であり、JIS Z 3100シリーズおよび建築学会の「JASS6 鐵骨工事」に準拠して実施されます。
溶接検査は「非破壊検査」と「破壊検査」の2つに分類されます。非破壊検査では部材の機能を損なわない方法で欠陥を検出し、破壊検査では抜き取り試験により溶接金属の機械的性質を確認します。
検査の種類と実施方法
外観検査は現場での最初の検査ステップです。肉眼とゲージを用いて、ビード形状・寸法・表面欠陥(アンダーカット・スパッタ・クラック)を確認します。溶接傷の堆積がないか、適切な溶接サイズが維持されているか、溶接線が直線的であるかを評価します。
超音波探傷試験(UT)は高周波超音波を溶接部に送信して内部欠陥(ブローホール・融合不良・割れ)を検出する方法です。現場での実施が容易で、迅速な判定が可能です。JIS Z 2355に基づき、A走査またはB走査で欠陥の有無・位置・大きさを判断します。
放射線透過試験(RT)はX線またはγ線を使用して溶接内部を撮影する高精度な方法です。欠陥の形態や位置を画像で記録でき、法的証拠として保管されます。一方、被曝管理・費用・実施時間の制約があるため、重要部位に限定されることが多いです。
破壊試験では抜き取りサンプルについて引張試験・曲げ試験・衝撃試験を実施し、溶接金属の強度・延性・靭性を確認します。これにより母材との同等性を保証します。
検査基準と合否判定
検査結果の評価はJIS Z 3100およびJASS6に定められた基準に基づきます。欠陥サイズや位置、建物の構造的重要性によって「合格」「再検査」「不合格」が判定されます。不合格部位については溶接の冷却操作や削除・再溶接などの是正処置が講じられます。
鉄骨工事の施工管理技士およびJIS溶接技能者が検査記録を作成し、現場監督または検査員の承認を得ることで施工の信頼性が確立されます。
現場での重要性
溶接検査は単なる合格判定ではなく、構造安全性の最終確認プロセスです。建築基準法・建設業法に基づく施工品質の法的責任を果たすため、適切な記録・保管体制の構築が不可欠です。
超音波探傷試験(UT)の実務運用
超音波探傷試験は現場で頻繁に用いられる方法であり、鉄骨工事の品質管理に欠かせません。装置は可搬性に優れ、母材厚さ20mm以上の場合に高い検出精度を発揮します。
実施時には探触子の接触面を清浄にし、超音波媒体(カップリング剤)を塗布して反射波を測定します。欠陥がある場合は画面上に異常な反射波が表示され、その高さと位置から欠陥サイズを推定します。JIS Z 2355では欠陥高さ2mm以上を検出対象とするため、微細な欠陥の見逃しリスクを管理する必要があります。
建築現場では検査員の熟練度が結果の精度に影響するため、定期的な技能講習と検査機器の校正が重要です。また、検査記録(A走査・B走査の画像)をデジタル保存することで、将来的な品質トレーサビリティも確保できます。
柴田工業の現場から

溶接検査は現場の顔です。外観検査で異常を見つけたら即座に再施工する。超音波探傷の記録は5年保管が原則。品質が現場の信用を作ります。