鉄骨製作工程確認
Steel Frame Fabrication Process Verification
鉄骨製作工程確認とは
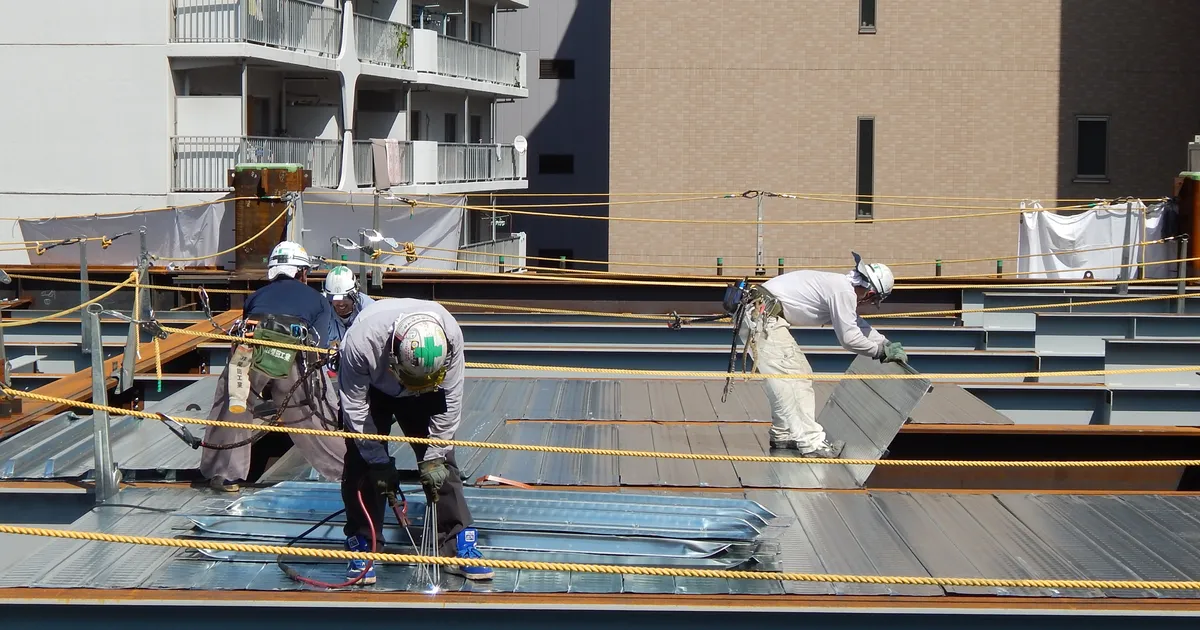
鉄骨製作工程確認は、指定鉄骨製作工場での各製作段階を、施工者(元請け)と設計者の代理人が検査し、部材の寸法精度、溶接品質、錆止め塗装品質などが設計図書と合致していることを確認する業務です。
工場検査を厳格に行うことで、現場での不具合を事前に防止でき、工期短縮と品質向上を同時に実現できます。
工程確認の主要段階
1. 製作前のライン確認
製作開始前に、以下の準備状況を確認します。
- 鉄骨製作図の承認状況:設計図との齟齬がないか
- 母材(H形鋼、鋼管など)の検収状況:鋼材在庫確認、ミルシートの確認
- 機械設備の点検状況:溶接機、切断機、穴あけ機などの精度検査
- 材料配置と加工段取りの妥当性
2. 切断・加工工程の確認
鋼材の開先加工、孔あけ、穴の位置精度を検査します。
- 開先形状:JIS溶接仕様に基づく角度・深さ
- 孔位置精度:ボルト孔の座標が設計図の許容差内
- 寸法精度:材長、フランジ幅などの個別部材寸法
- 表面状態:汚れ、キズ、スケールの度合い
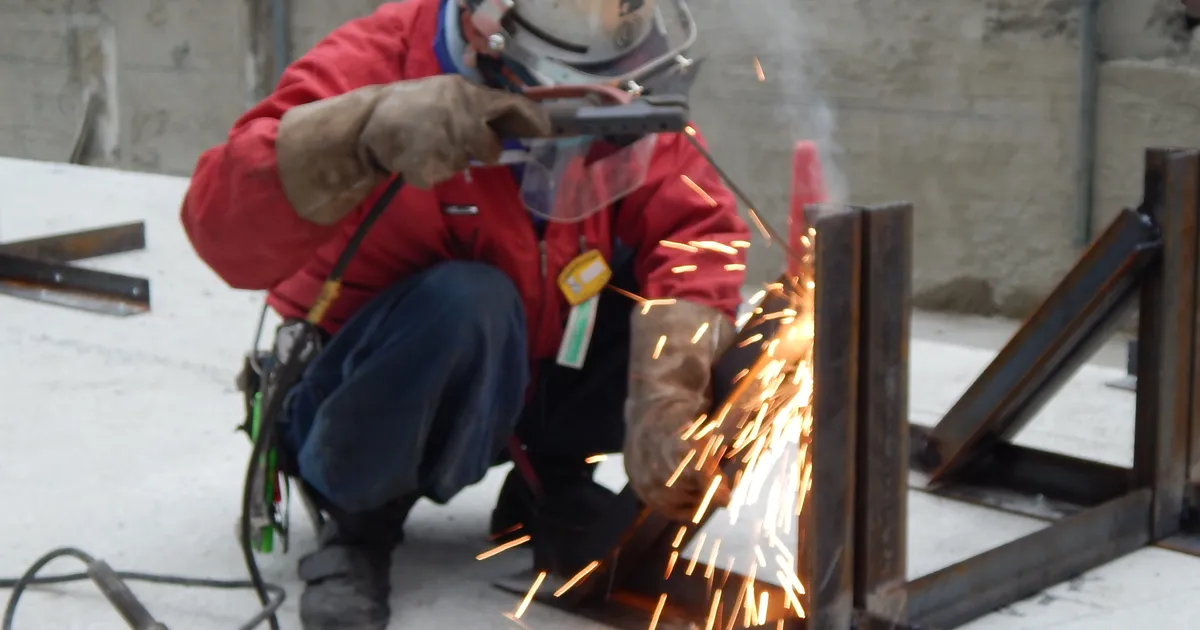
3. 溶接工程の確認
複数の溶接段階で品質確認が必要です。
- 施工前確認:溶接技能資格者の作業開始前の機器・母材準備状況
- 仮付け段階:本溶接前の部材配置精度、仮付け溶接ビードの外観確認
- 本溶接段階:溶接パス、脚長、ビード形状の目視検査
- 完成後:溶接欠陥付着の有無を目視と非破壊検査で確認
4. 熱処理(必要時)の確認
溶接後の残留応力除去が必要な部材については、以下を確認します。
- 加熱温度・時間の実績記録
- 冷却速度の適否
- 熱処理後の寸法変化量
5. 機械加工・後加工工程
溶接後の研削、補材ずり 、取り付け穴あけなどを確認します。
- 研削面の表面粗さ(特に設計で指定ある場合)
- 補材ずりの精度と段差
- 追加孔あけ位置の精度
6. 塗装工程の確認
錆止め塗装の仕様に基づき、以下を確認します。
- 素地調整:ショットブラストによる清浄度(JIS A 6909 Sa 2.5以上)
- 塗装膜厚:指定膜厚(通常80~150μm)を複数箇所で計測
- 塗装面の外観:流れ、垂れ、気泡、剥離の有無
- 乾燥状況:塗装後の硬化時間の確保
7. 寸法・精度の最終確認
部材ごとに以下を計測確認します。
- 基準寸法(材長、フランジ幅、ウェブ高)
- 孔位置精度:ボルト孔間距離、孔中心位置
- 組立精度:溶接により変わった寸法、歪み度合い
- 建てツ度測定 :部材のねじれ、曲がりの確認
8. 出荷前の最終検査
梱包・運搬前に、部材の傷、汚れ、塗装の剥離などを最終確認し、出荷許可書を発行します。
検査記録とトレーサビリティ
鉄骨製作管理では、全ての工程確認の記録を保管します。特に、溶接部の非破壊検査結果、ミルシート、寸法測定データは、竣工後の品質トラブル対応の重要な証拠資料となります。BIM導入プロジェクトでは、これらの検査記録をデジタル化し、施工現場との品質情報共有がリアルタイムで行われます。
大型案件での工程確認実施体制
超高層建築やスタジアム建設など大規模プロジェクトでは、複数の鉄骨製作工場が並行稼働することが一般的です。この場合、元請け会社は各工場に常駐スタッフを配置し、日々の工程確認を実施します。柴田工業では、工場常駐技術者が毎日の加工・溶接工程を写真記録し、クラウドシステムで本社・設計者・発注者と共有する体制を構築しています。
また、特に重要な部材(基礎梁の大型鋼管摩擦接合 部など)については、現場検査だけでなく、非破壊検査会社による放射線透過試験(RT)を追加実施し、内部欠陥の有無を確認しています。これらの先制的な品質確保活動により、現場での工期遅延や手直しを最小化しています。
柴田工業の現場から

工場での工程確認をしっかりやれば、現場での手直しがぐんと減ります。逆に、工場検査を甘くすると、現場到着後に寸法不良が見つかり、納期遅延につながる。積算段階での工場検査費用も重要なコスト項目です。