仮治具設計
Temporary Jig Design
仮治具設計の目的と意義
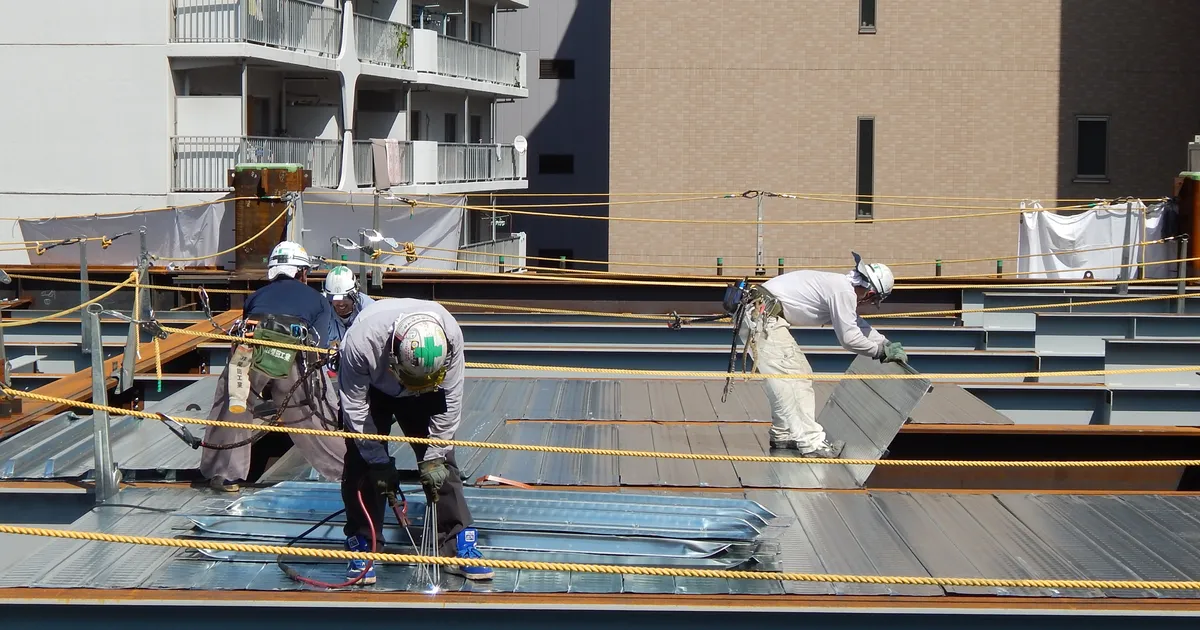
仮治具設計とは、鉄骨部材を建立精度の許容範囲内に正確に位置決めするために、工場や現場で一時的に使用される治具(ジグ)を設計することです。柴田工業のような鉄骨・仮設鍛冶工事業者にとって、複雑な接合部や大型の組立において、この仮治具設計が品質と工期の成否を左右する極めて重要なプロセスです。
仮治具は、部材の相対位置を固定し、溶接収縮による変形を最小限に抑え、ボルト孔位置のズレを防ぐための一時的な拘束・基準具です。高精度を要する工事ほど、仮治具設計に投資する価値があり、後の建込み管理における手戻りを激減させます。
仮治具の種類と設計ポイント
1. 溶接治具(溶接ジグ)
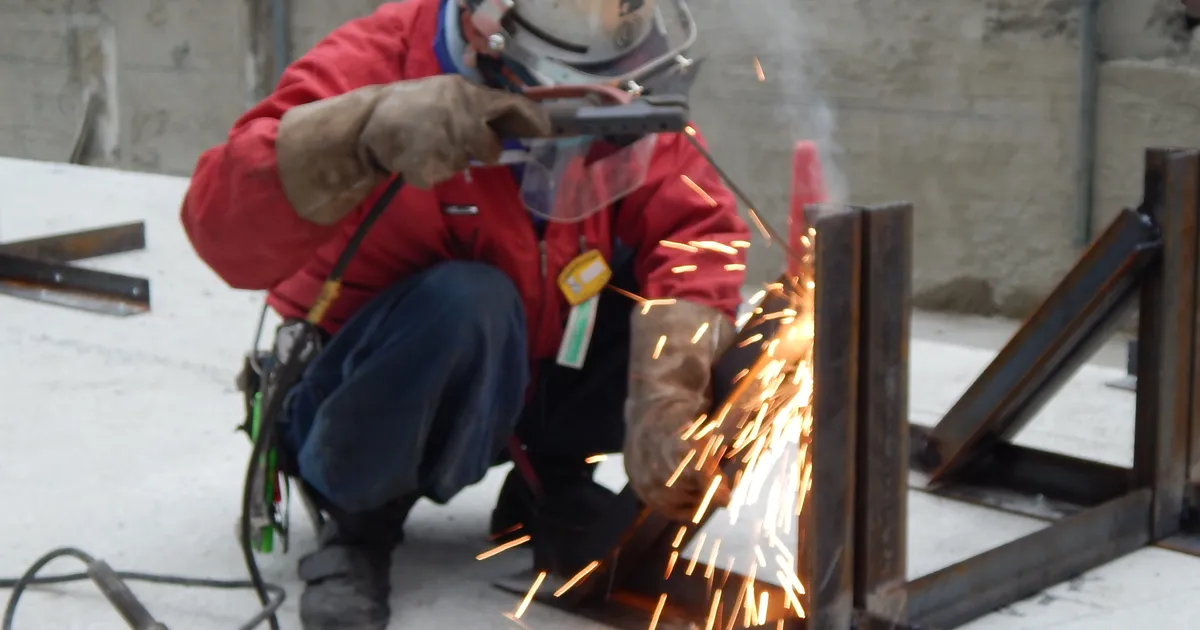
工場でのH形鋼やボックス柱の溶接組立時に使用します。ウェブと両フランジの位置を固定し、溶接時の熱変形を抑制する役割を果たします。設計では以下を考慮します:
- 部材の取付位置(上下・左右・前後の3次元制約)
- 溶接による熱膨張・収縮への耐性
- 着脱の容易性(サイクルタイム削減)
- 複数ロットの部材に対する汎用性
2. 組立治具(組立ジグ)
現場での梁・柱の連結、ブレースの取付時に使用する仮設治具です。特に以下の機能が求められます:
- ボルト孔の芯出し精度(ミリ単位以下)
- 部材間のギャップ調整機能
- 多軸方向の位置決め(6自由度の制約)
- 安全性(作業員の転倒防止、落下防止)
3. 精度確保治具
鉛直度測定や部材曲がり修正に用いる治具です。以下の特性が必要:
- 基準となる直線・平面の高精度(レーザーレベルやレーザー距離計との併用)
- 調整ネジ等による微調整機能
- 測定治具としての再現性
仮治具設計のプロセス
仮治具設計は、通常以下の手順で実施されます:
ステップ1:要求精度の把握
鉄骨設計許可図から、部材間の位置精度、ボルト孔の芯出し誤差、寸法公差を抽出します。これが治具設計の基準値となります。
ステップ2:治具形状・機構の検討
部材形状に合わせて、治具の当たり面、位置決めピン、クランプ機構を決定します。複数案を比較し、コスト・製作時間・使い勝手のバランスを取ります。
ステップ3:仮治具試作・実験
仮治具試験により、実際に部材を載せて精度確認、着脱性、耐久性を検証します。
ステップ4:本格運用への移行
試験結果に基づき治具を調整・補強し、工場・現場の作業標準に組み込みます。
コスト・効率との関係性
精密な仮治具設計には初期投資がかかりますが、以下の効果で回収されます:
- 溶接時の手直しが減少(再溶接、再加工の削減)
- 現場での鉛直確認・微調整時間の短縮
- ボルト締付時のズレによる手戻りの防止
- 作業員のストレス軽減と安全性向上
大型物件や同一仕様の多数工事ではとりわけ、仮治具設計に投資する価値が高くなります。
CADを活用した治具設計と製作時間短縮
現在、3DCADを使った仮治具設計が主流になっています。部材モデルと治具モデルを同時に組立、干渉チェック、アニメーション再生により、設計段階で問題を発見できます。また、設計したCADデータを直接NC機械に送信し、治具部品を自動加工することも可能です。これにより、従来の手書き図面→手計算→職人による製作という流れから、数日での治具完成を実現できるようになりました。
現場カスタマイズと改善の循環
実際の施工現場で仮治具を使用していると、当初の設計では予想できなかった問題が生じることがあります。例えば、部材の製作誤差が大きく、当初の位置決めピンでは対応できない場合、現場で治具を調整します。この改善情報を設計者にフィードバックすることで、次の同類工事では最初から最適な治具を設計できるようになります。こうした現場との循環を通じて、柴田工業の技術資産が蓄積されていきます。
柴田工業の現場から

仮治具をいい加減に設計すると、現場で部材の位置合わせに何日も掛かります。逆に、きっちり治具設計しておくと、組立速度が圧倒的に違う。初期投資は掛かりますが、その後の手直しが激減するので、全体では安くなりますね。